Manutenção produtiva total (TPM) é um sistema de gestão em que o operador assume parte da conservação da própria máquina, e a fábrica inteira passa a perseguir a eliminação das perdas de equipamento. Não é um plano de manutenção melhorado. É uma mudança de quem faz o quê.
A diferença aparece quando se olha onde o tempo some. No turno usado no artigo de OEE, a manutenção tradicional endereça 45 dos 117,5 minutos perdidos. Os outros 65 minutos somem em pequenas paradas e ritmo reduzido. E para isso ninguém abre ordem de serviço.
Abaixo: o que é a manutenção produtiva total de fato, de onde ela veio, os oito pilares e qual deles move cada fator, por que a manutenção autônoma é a parte difícil, e quanto tempo o programa leva de verdade.
O que é manutenção produtiva total (TPM)?
Manutenção produtiva total é um sistema de gestão da produção que trata o equipamento como responsabilidade de todos, e não só da manutenção. O nome em inglês, Total Productive Maintenance, carrega os três sentidos de “total”:
- Participação total. Da diretoria ao operador, todo mundo tem um papel definido no cuidado com a máquina.
- Eficiência total. O alvo não é só evitar quebra, é eliminar toda perda do equipamento: parada, lentidão e refugo.
- Ciclo de vida total. Começa no projeto e na compra da máquina, não no dia em que ela falha pela primeira vez.
A diferença prática em relação a um plano de manutenção é essa primeira linha. Num plano, o operador reporta e espera. No TPM, ele limpa, inspeciona, lubrifica, aperta e registra o que viu, e o técnico fica livre para o que exige técnico.
De onde vem o TPM e por que ele não é um programa de manutenção?
O método nasceu no Japão nos anos 1970, formalizado pelo Japan Institute of Plant Maintenance (JIPM), que mantém até hoje o prêmio de referência da área e a certificação das empresas que aplicam o sistema.
A origem importa para entender uma coisa: o TPM foi concebido como contraparte do just in time. Produção puxada e estoque baixo só funcionam se a máquina for confiável. Sem colchão de material, cada parada vira falta de entrega. O contexto está em giro de estoque.
Por isso ele não cabe dentro do departamento de manutenção. Um programa que fica restrito à manutenção melhora a disponibilidade e para por aí. O TPM só entrega o que promete quando produção, qualidade, PCP e engenharia estão dentro. E é essa a parte que a maioria das implantações pula.
Onde estão as perdas que a manutenção produtiva total ataca?
Vale usar números de verdade. No turno do artigo de OEE: 450 minutos planejados, quebra de 20 minutos, setup de 25 minutos, 680 peças produzidas a 0,5 minuto de ciclo, 15 refugadas.
Isso dá disponibilidade de 90,0%, performance de 84,0% e qualidade de 97,8%: um OEE de 73,9%, ou 117,5 minutos perdidos no turno.
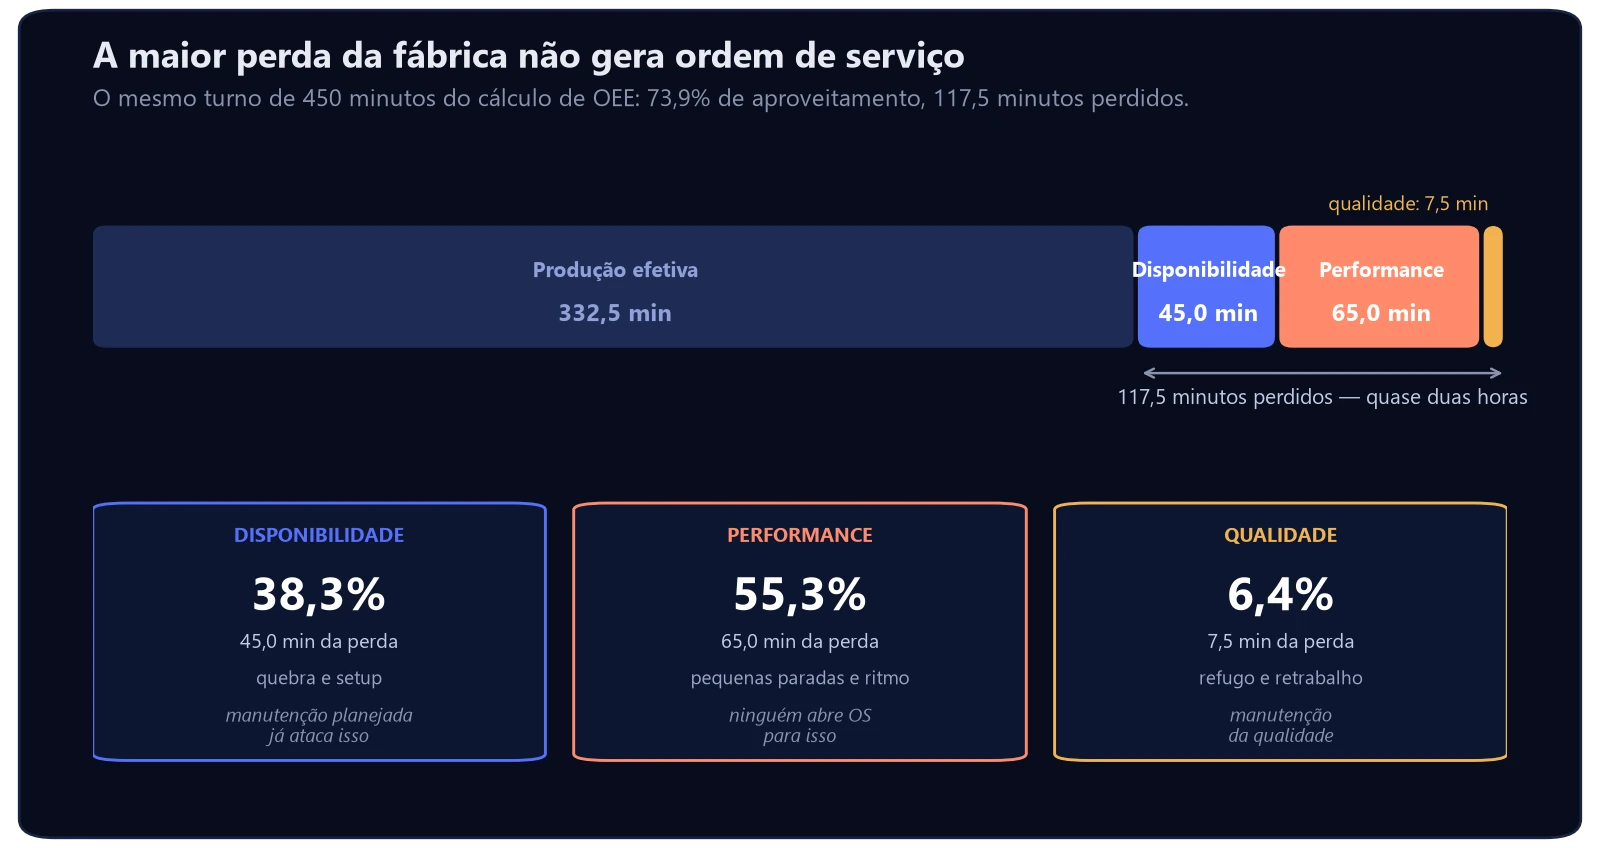
| Fator | Perda no turno | % da perda | O que é |
|---|---|---|---|
| Disponibilidade | 45,0 min | 38,3% | quebra e setup |
| Performance | 65,0 min | 55,3% | pequenas paradas e ritmo reduzido |
| Qualidade | 7,5 min | 6,4% | refugo e retrabalho |
A quebra é o que todo mundo vê, e ela é a menor parte. O maior pedaço é a performance: a máquina estava ligada, disponível, e mesmo assim entregou 84,0% do que podia. São os três minutos esperando o operador voltar, o sensor sujo que faz o ciclo repetir, a velocidade reduzida porque “assim não trava”.
Nenhuma dessas perdas gera ordem de serviço, não aparece no relatório da manutenção e não entra na reunião de segunda-feira. É exatamente o buraco que a manutenção produtiva total existe para cobrir.
Quais são os oito pilares do TPM?
Os pilares são frentes de trabalho simultâneas. Vale olhar cada um pela pergunta prática: que fator do OEE ele move?
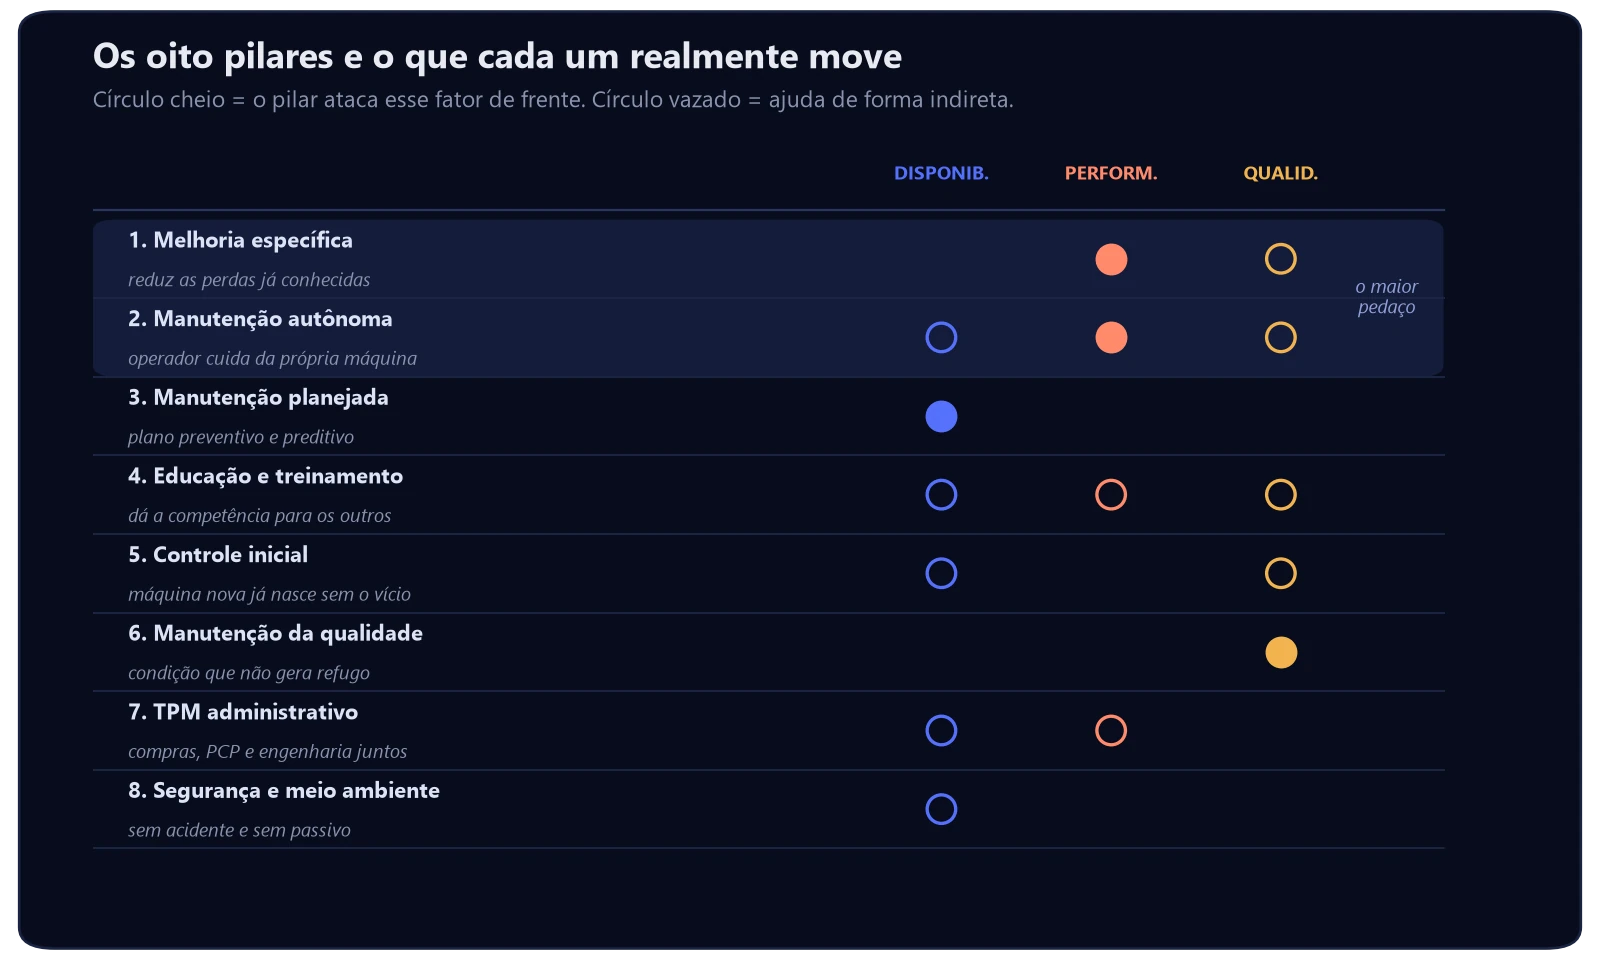
| Pilar | O que é na prática |
|---|---|
| 1. Melhoria específica | grupos atacam uma perda já conhecida e medida, com meta e prazo |
| 2. Manutenção autônoma | o operador limpa, inspeciona, lubrifica e registra anomalias |
| 3. Manutenção planejada | o plano preventivo e preditivo que a manutenção executa |
| 4. Educação e treinamento | dar ao operador e ao técnico a competência que os outros pilares exigem |
| 5. Controle inicial | levar o aprendizado para o projeto e a compra da próxima máquina |
| 6. Manutenção da qualidade | fixar a condição de equipamento que não produz defeito |
| 7. TPM administrativo | compras, PCP e engenharia no mesmo processo, sem gargalo de papel |
| 8. Segurança e meio ambiente | nenhum ganho de produtividade vale acidente ou passivo ambiental |
O terceiro pilar é o que já existe na maioria das fábricas, e é o conteúdo do plano de manutenção preventiva. Os pilares 1 e 2 são os que faltam. E são justamente os que pegam a performance.
Por que a manutenção preventiva sozinha não resolve?
Porque ela resolve bem o pedaço que lhe cabe, e só ele. No exemplo do centro de usinagem com 352 horas por mês, sair da corretiva pura para um plano estruturado muda estes números:
| Só corretiva | Com plano preventivo | |
|---|---|---|
| Falhas no mês | 4 | parada vira programada |
| Parada não planejada | 22 h | 6 h |
| MTBF | 82,5 h | — |
| MTTR | 5,5 h | — |
| Disponibilidade | 93,75% | 96,02% |
| Custo da parada | R$ 2.310,00/mês | R$ 630,00/mês |
São R$ 1.680,00 por mês, R$ 20.160,00 por ano, com a mesma máquina. Resultado real e que se paga sozinho.
Só que isso tudo acontece dentro de um fator. Depois que a disponibilidade chega perto do teto, o plano preventivo não tem mais o que entregar, e a fábrica conclui que “a manutenção já está no limite”, quando na verdade o limite é do escopo, não da equipe.
Os 65 minutos de performance perdidos por turno seguem intactos. Na mesma régua de dinheiro do plano, eles valem perto de R$ 5.338,67 por mês nessa máquina, mais do que o plano preventivo inteiro economizou.
O que é manutenção autônoma e por que ela é o pilar mais difícil?
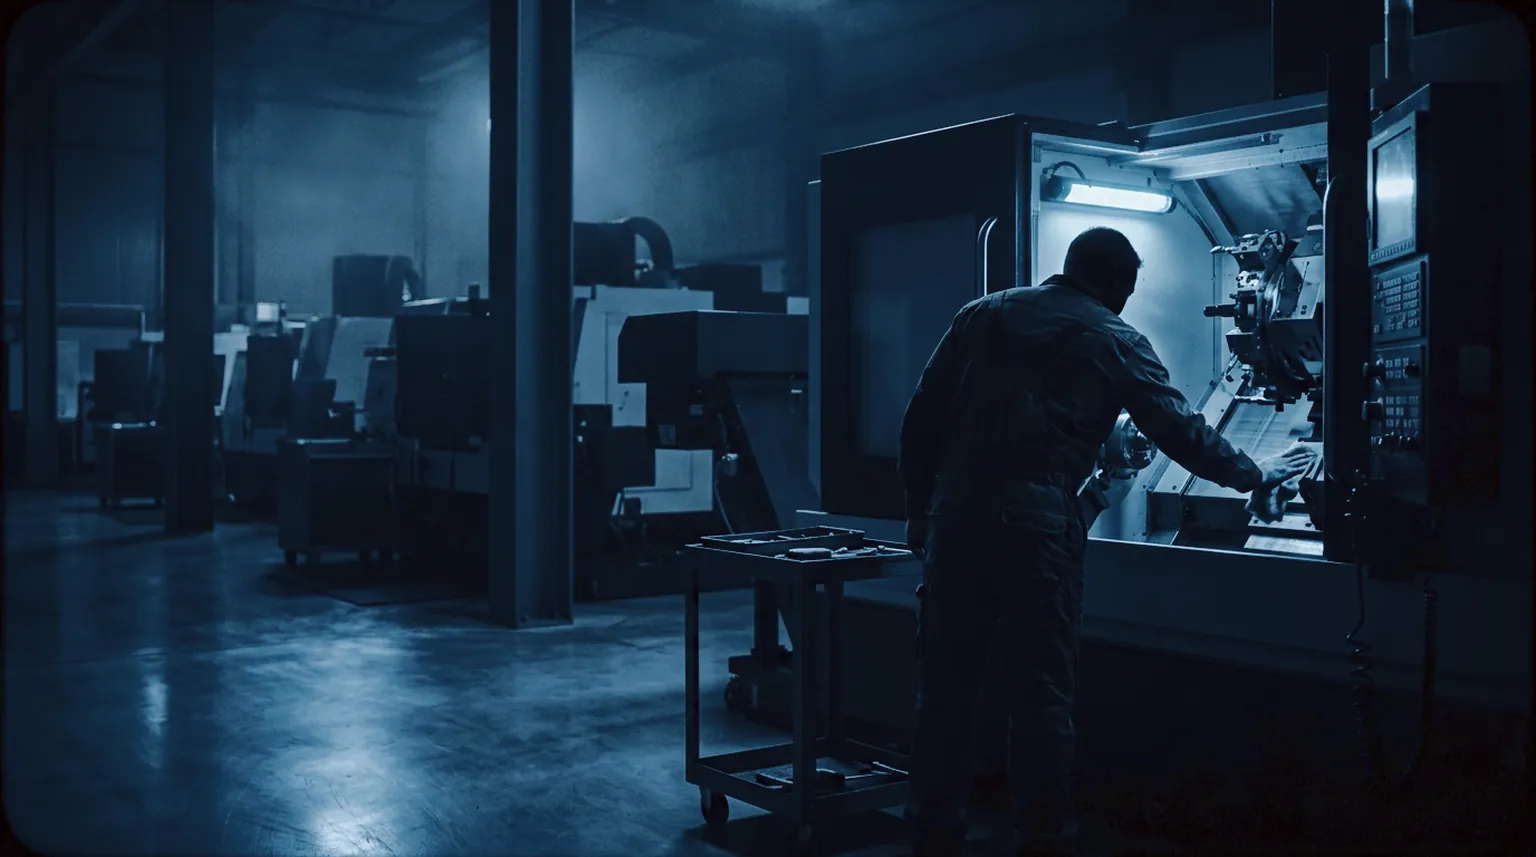
Manutenção autônoma é o operador assumindo a conservação básica da máquina que ele opera. Na prática, uma sequência de etapas que começa simples e vai subindo:
- Limpeza inicial. Limpar é inspecionar com a mão. É limpando que se acha a folga, o vazamento e o parafuso solto.
- Eliminar as fontes de sujeira. Em vez de limpar sempre, atacar o que suja e o que dificulta o acesso.
- Padrão provisório. O próprio time escreve o que fazer, em que frequência e em quanto tempo.
- Inspeção geral. O operador aprende a ler o equipamento: ruído, temperatura, vibração, pressão.
- Autonomia. O time passa a gerir o próprio padrão e a propor melhoria sem pedir licença.
É o pilar mais difícil por um motivo que não é técnico. Ele exige dar tempo de turno ao operador para fazer o que não é produzir peça. Quinze minutos por turno em três turnos são quase uma hora por dia que sai da conta de capacidade, e, para quem mede só a saída do dia, parece perda.
É aí que a maioria dos programas morre. O supervisor com meta de peça cancela a rotina na primeira semana apertada, e seis meses depois a conclusão é que “TPM não funciona aqui”. A rotina precisa estar no planejamento da produção como tempo alocado, não no boa vontade.
Como medir se a manutenção produtiva total está funcionando?
O indicador da manutenção produtiva total é o OEE, e esse é o motivo de ele existir: o OEE foi criado dentro do próprio método, justamente para enxergar as perdas que a disponibilidade sozinha escondia.
- OEE por máquina-gargalo, não da fábrica. Média de fábrica esconde a única máquina que define a entrega.
- Os três fatores separados, sempre. O número fechado não diz onde agir; a decomposição diz.
- MTBF e MTTR para a parte de confiabilidade. A terminologia está normalizada pela ABNT NBR 5462, disponível no catálogo da ABNT.
- Número de anomalias registradas pelo operador. Esse é o indicador de adesão: se cair a zero, o pilar 2 morreu.
- Etiquetas abertas contra etiquetas fechadas. Mostra se o que o operador encontra está virando correção ou só relatório.
Um aviso sobre o quarto item: anomalia registrada subindo é sinal bom, não ruim. No começo do programa o número de problemas encontrados dispara, porque antes ninguém olhava. Diretoria que lê isso como piora costuma matar o programa no terceiro mês.
Quanto tempo leva e quando não vale a pena?
Não é projeto de trimestre. A limpeza inicial e o primeiro padrão saem em semanas; autonomia de verdade no chão leva anos. Qualquer promessa de TPM implantado em noventa dias está vendendo treinamento, não sistema.
E há situações em que ele não é a prioridade:
- Quando o gargalo não é o equipamento. Se a fábrica sobra capacidade e falta pedido, o problema é comercial e o TPM vai otimizar máquina parada.
- Quando ninguém mede nada ainda. Sem OEE medido por máquina, não há linha de base e não há como saber se funcionou.
- Quando a manutenção básica não existe. Pular direto para o pilar 2 sem o pilar 3 é pedir que o operador cuide de uma máquina que já está quebrando.
- Quando a rotatividade é alta. O método depende de o operador conhecer a máquina; com time trocando a cada seis meses, o aprendizado não acumula.
O caso honesto de começar é o inverso: fábrica cheia, gargalo claro, OEE medido e disponibilidade já boa. Aí os 65 minutos de performance são o próximo dinheiro na mesa, e não há outro método que vá buscá-los.
Perguntas frequentes sobre manutenção produtiva total
O que significa TPM?
Total Productive Maintenance, ou manutenção produtiva total. O método foi formalizado no Japão nos anos 1970 pelo Japan Institute of Plant Maintenance, e se apoia na ideia de que a conservação do equipamento é responsabilidade de toda a fábrica, não só do setor de manutenção.
Qual a diferença entre manutenção produtiva total e preventiva?
A manutenção preventiva é um plano de intervenções executado pela equipe técnica, e ataca principalmente a disponibilidade. O TPM é um sistema de gestão que inclui esse plano como um dos oito pilares e acrescenta o operador, a melhoria focada e a qualidade, alcançando perdas de ritmo e de refugo que o plano sozinho não enxerga.
Quais são os oito pilares do TPM?
Melhoria específica, manutenção autônoma, manutenção planejada, educação e treinamento, controle inicial de equipamentos, manutenção da qualidade, TPM administrativo e segurança com meio ambiente.
Qual indicador mede o TPM?
O OEE, acompanhado dos três fatores separados: disponibilidade, performance e qualidade. Na parte de confiabilidade, somam-se MTBF e MTTR. Também vale acompanhar o número de anomalias registradas pelos operadores, que mede a adesão ao programa.
Quanto tempo leva para implantar o TPM?
As primeiras etapas de manutenção autônoma saem em semanas, mas autonomia consolidada no chão de fábrica leva anos. É um sistema de gestão com mudança de rotina, e não um projeto com data de entrega.
Conclusão: o que medir antes de começar
Recapitulando: manutenção produtiva total é mudança de quem cuida da máquina, não um plano melhor; a maior perda está na performance e não na quebra; e o indicador é o OEE decomposto nos três fatores.
Três passos antes de chamar qualquer consultoria:
- Meça o OEE da máquina-gargalo por uma semana. Sem isso não há linha de base, e sem linha de base nenhum resultado é demonstrável.
- Separe os três fatores e veja qual é o maior buraco. Se for disponibilidade, o caminho é o plano preventivo. Se for performance, é TPM.
- Reserve o tempo de turno no plano de produção. Quinze minutos por turno, escritos, antes de anunciar o programa.
Com a capacidade arrumada, a conversa muda de lado. Hora de máquina recuperada só vale dinheiro se houver pedido para ocupá-la. E é aí que entram a margem por hora de gargalo, a depreciação no custo-hora e o funil de vendas que enche a agenda da fábrica.
A Gowe trabalha exatamente esse lado com indústrias de Joinville e região: transformar capacidade disponível em pedido previsível. Unimos assessoria de marketing industrial e assessoria comercial.
Se a sua fábrica ganhou capacidade e falta demanda para ocupá-la, peça um diagnóstico: a varredura é gratuita e você recebe a lista de prioridades mesmo que não feche com a gente.