MRP é o cálculo que transforma o plano de vendas em ordens de compra e de produção com data. Ele parte de três entradas: o plano mestre, a estrutura do produto e a posição de estoque. A sigla vem de Material Requirements Planning, planejamento das necessidades de material.
A confusão mais cara do assunto é tratar MRP como software. MRP é uma conta. O sistema só executa essa conta mais rápido, e, quando os dados estão errados, executa o erro mais rápido também.
Abaixo: como a conta funciona, o exemplo numérico, por que o MRP falha na maioria das fábricas, a conta de acurácia que ninguém faz e a diferença entre MRP, MRP II e ERP.
O que é MRP?
É o método que responde a duas perguntas que a fábrica faz todo dia: o que comprar ou produzir, e em que data.
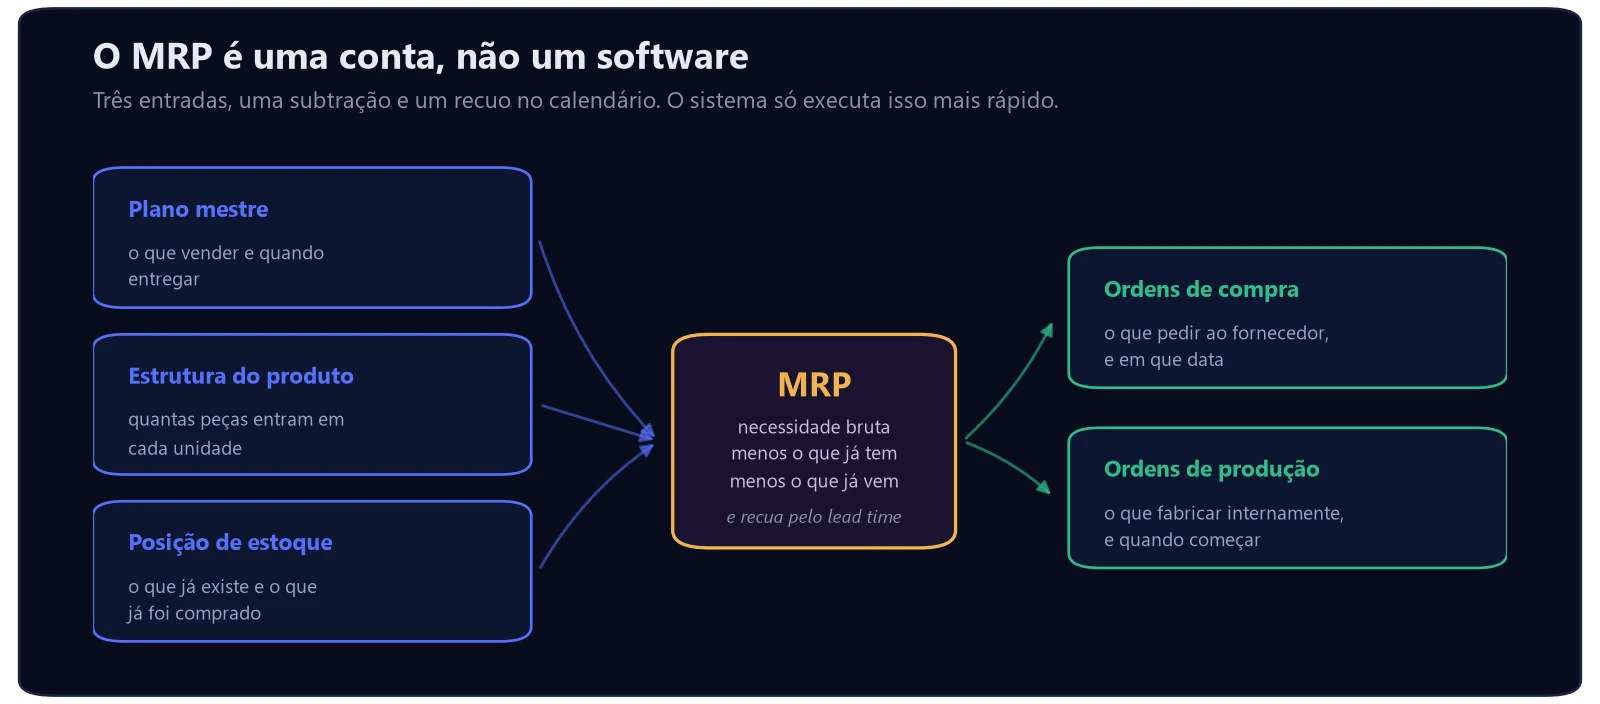
As três entradas precisam estar certas ao mesmo tempo:
- Plano mestre de produção. O que será entregue e quando. Vem do planejamento e controle da produção.
- Estrutura do produto. Quantas peças de cada item entram em uma unidade do produto final, nível por nível.
- Posição de estoque. O que já existe fisicamente e o que já foi comprado e ainda não chegou.
E a saída são ordens com data: o que pedir ao fornecedor, o que fabricar internamente, e quando cada coisa precisa começar para a entrega acontecer no prazo.
Como o cálculo do MRP funciona na prática?
A conta tem duas partes. Primeiro a quantidade, depois a data.
A quantidade. Suponha 300 conjuntos a entregar, e que cada conjunto leva 4 eixos usinados:
| Etapa | Conta | Eixos |
|---|---|---|
| Necessidade bruta | 300 conjuntos × 4 eixos | 1.200 |
| Menos o estoque disponível | o que está na prateleira | − 180 |
| Menos o que já foi comprado | pedidos em trânsito | − 240 |
| Necessidade líquida | o que realmente falta | 780 |
A data. Se o eixo tem prazo de entrega de 10 dias úteis, o MRP recua 10 dias a partir da data em que ele precisa estar disponível. Esse recuo é o que transforma uma lista de materiais em um calendário de compras.
Quando o item é fabricado dentro de casa, o cálculo não para aí: ele desce um nível e repete tudo para os componentes desse item. É isso que se chama explosão da estrutura: a conta se repete descendo a árvore do produto até a matéria-prima.
O quanto comprar de cada vez já é outra decisão, e ela não é do MRP: é do lote econômico de compra. O cálculo diz que faltam 780 eixos no dia tal; se vale pedir tudo de uma vez ou parcelar é a conta de custo de pedido contra custo de manter.
Por que o MRP falha na maioria das fábricas?
Porque ele é implantado como projeto de sistema, quando o problema é de dado. As três entradas falham por motivos diferentes:
- Plano mestre instável. Se a carteira muda toda semana, o cálculo refaz tudo e gera ordens que mudam de data sem parar. Compras para de confiar e volta a pedir por intuição.
- Estrutura desatualizada. Engenharia troca um componente e a lista de materiais não acompanha. O sistema compra o item que saiu de linha com confiança total.
- Saldo de estoque que não bate. É a falha mais comum e a mais subestimada. E a próxima seção mostra por quê.
Há ainda um efeito que tem nome e quase nunca é discutido: a nervosidade do MRP. Uma alteração pequena no plano mestre se propaga pela explosão e vira dezenas de reprogramações nos níveis de baixo. A defesa é congelar um horizonte de curto prazo, em que nada se mexe.
Por que 95% de acurácia de estoque não é suficiente?
Porque o erro não soma, multiplica. A chance de uma ordem estar inteira correta é a acurácia de cada item elevada ao número de itens da ordem.
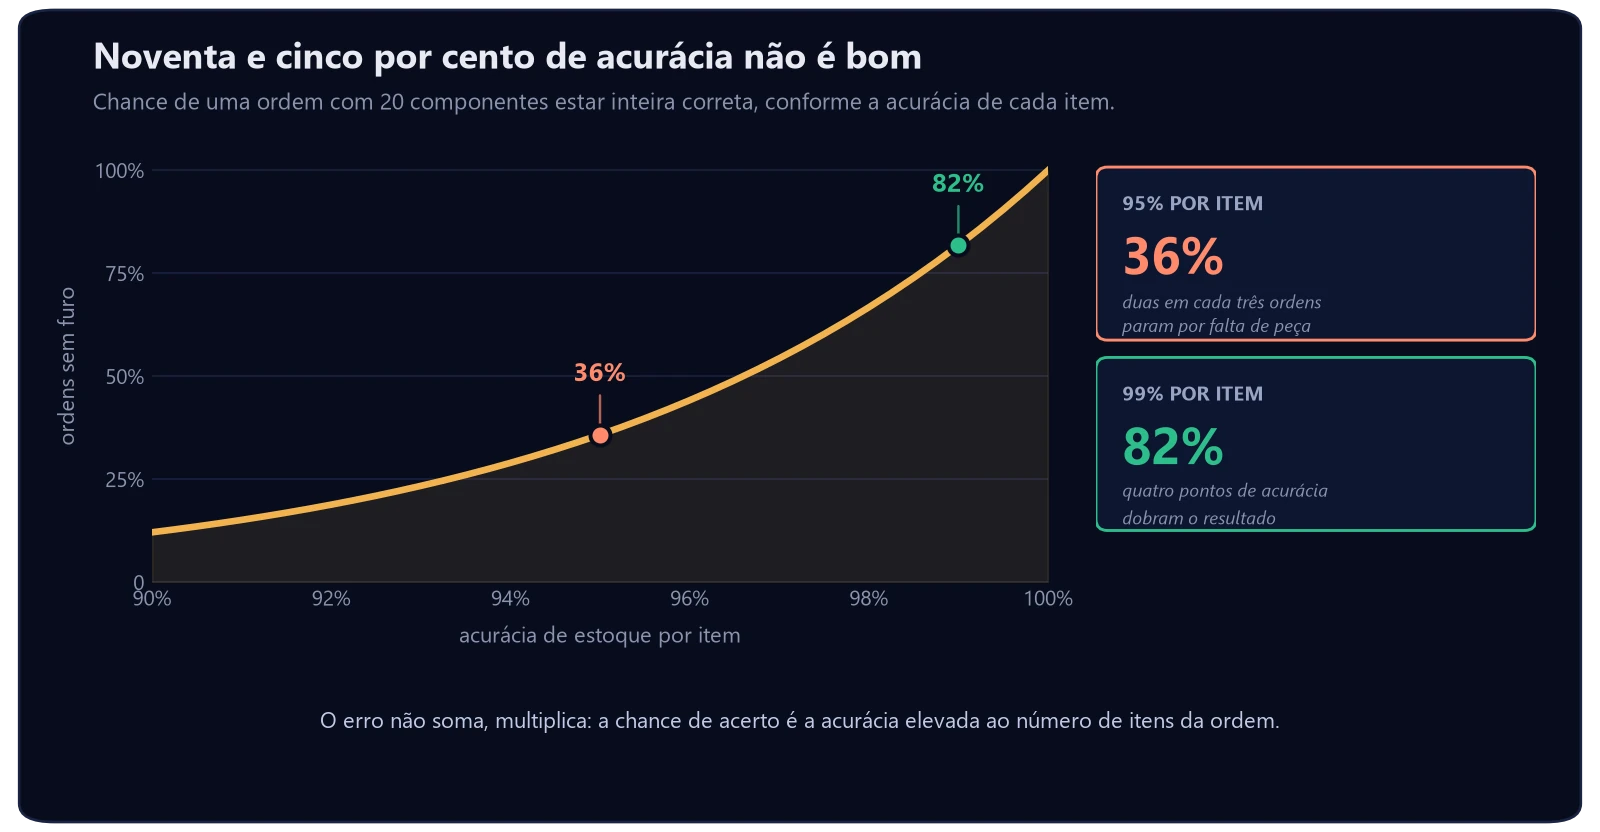
Numa ordem com 20 componentes, com 95% de acurácia por item, a chance de nenhum deles ter furo é de 36%. Quase duas em cada três ordens vão parar por falta de alguma peça.
| Acurácia por item | Ordens de 20 itens sem furo |
|---|---|
| 90% | 12% |
| 95% | 36% |
| 99% | 82% |
A leitura que muda a decisão: sair de 95% para 99% parece um ganho de quatro pontos. Na prática, mais que dobra a proporção de ordens que não param, de 36% para 82%.
É por isso que inventário cíclico, contagem por endereço e disciplina de baixa valem mais que trocar de sistema. O ganho está no dado, e o reflexo aparece direto no giro de estoque e no OEE, porque linha parada por falta de peça entra como perda de disponibilidade.
Qual a diferença entre MRP, MRP II e ERP?
São três camadas que se somaram ao longo do tempo, e misturá-las atrapalha a conversa com fornecedor de software.
| O que calcula | Pergunta que responde | |
|---|---|---|
| MRP | necessidade de materiais | o que comprar e produzir, e quando |
| MRP II | materiais mais capacidade, mão de obra e custo | é possível cumprir esse plano com a fábrica que eu tenho? |
| ERP | a empresa inteira, incluindo as áreas não produtivas | como tudo isso se reflete no financeiro e no fiscal? |
A pergunta do MRP II é a que mais falta nas fábricas que reclamam do MRP: o plano é viável em material, mas não cabe nas horas disponíveis. Sem a conta de capacidade, o MRP gera um calendário que a fábrica não consegue executar.
Vale dizer o óbvio que o mercado embaralha: ter ERP não significa usar MRP. Muitas empresas compraram a licença, nunca cadastraram a estrutura do produto direito e seguem comprando por planilha.
Como implantar o MRP sem repetir o erro de sempre?
- Comece pela acurácia de estoque. Sem saldo confiável, qualquer outra etapa é desperdício. Meça antes, por contagem cíclica.
- Audite a estrutura dos produtos de maior volume. Não precisa ser de todos: comece pelos que concentram o faturamento.
- Congele um horizonte de curto prazo no plano mestre. Duas a quatro semanas em que nada muda, para matar a nervosidade.
- Cadastre o prazo de entrega real, não o prometido. O recuo da data usa esse número; se ele for otimista, o atraso é estrutural.
- Rode em paralelo antes de confiar. Compare a sugestão do MRP com a decisão do comprador por alguns ciclos, e investigue cada divergência. Ela sempre aponta um dado errado.
Quem quiser padronizar o vocabulário com a equipe encontra os termos de gestão da qualidade e de processo normalizados no catálogo da ABNT, útil quando a implantação acontece junto de uma certificação.
Quando o MRP não é o melhor caminho?
Quase nenhum material sobre o assunto admite isso, mas existe um conjunto de situações em que o MRP é esforço grande para ganho pequeno.
- Item de consumo repetitivo e prazo curto. Parafuso, arruela, embalagem comum. Reposição puxada por kanban resolve com menos cadastro e menos erro, e o que define o gatilho é o ponto de pedido, não a explosão da estrutura.
- Produto sob encomenda sem repetição. Quando cada pedido tem estrutura própria e nunca se repete, o cadastro consome mais tempo do que o cálculo economiza.
- Operação com poucos itens. Abaixo de algumas dezenas de componentes, uma planilha bem feita entrega o mesmo resultado e todo mundo entende a conta.
- Enquanto o estoque não for confiável. Este não é “nunca”, é “ainda não”. Rodar o cálculo sobre saldo furado produz ordens erradas com aparência de precisão, o que é pior que não ter nada.
Na prática, a maioria das fábricas opera nos dois modos ao mesmo tempo: cálculo de necessidade para os itens de maior valor e menor giro, kanban para os baratos e repetitivos. A divisão costuma seguir a mesma curva de valor que organiza o capital parado em estoque.
Perguntas frequentes sobre MRP
O que significa MRP?
Material Requirements Planning, ou planejamento das necessidades de material. É o cálculo que converte um plano de produção em ordens de compra e de fabricação com data, partindo do plano mestre, da estrutura do produto e da posição de estoque.
Qual a diferença entre MRP e MRP II?
O MRP calcula apenas a necessidade de materiais. O MRP II acrescenta capacidade, mão de obra e custo, respondendo se o plano é executável com os recursos existentes. Um plano viável em material pode ser inviável em horas de máquina.
Preciso de ERP para usar MRP?
Não. O MRP é um cálculo e pode ser feito em planilha para uma operação pequena. O sistema ganha valor quando o número de itens e níveis de estrutura torna o cálculo manual inviável, mas ter ERP não significa que o MRP esteja em uso.
Por que o MRP sugere comprar o que não precisa?
Quase sempre por dado errado: saldo de estoque que não corresponde ao físico, estrutura de produto desatualizada ou prazo de entrega cadastrado incorretamente. O cálculo está certo; as entradas é que não estão.
Qual acurácia de estoque o MRP exige?
Quanto maior, melhor, e a exigência cresce com o número de itens por ordem. Com 95% de acurácia por item, uma ordem de 20 componentes tem cerca de 36% de chance de estar inteira correta; com 99%, essa chance sobe para cerca de 82%.
Conclusão: a medição que vem antes do sistema
Recapitulando: MRP é uma conta de três entradas; a saída é quantidade com data; ele falha por dado e não por software; e a acurácia de estoque multiplica, não soma.
Três passos:
- Meça a acurácia do seu estoque por contagem cíclica. Esse número decide se faz sentido falar em MRP agora.
- Audite a estrutura dos dez produtos de maior faturamento. É onde o erro custa mais caro.
- Cadastre o prazo de entrega real de cada item comprado. O prometido pelo fornecedor não serve para recuar data.
Com material chegando na hora, a fábrica para de perder hora de máquina por falta de peça. E aí a conversa muda de lado: capacidade disponível só vale dinheiro se houver pedido para ocupá-la, que é o que a margem por hora de gargalo mostra.
A Gowe trabalha esse outro lado com indústrias de Joinville e região: transformar capacidade organizada em demanda previsível. Unimos assessoria de marketing industrial e assessoria comercial, com a estrutura de funil de vendas B2B.
Se a sua fábrica arrumou a casa por dentro e falta pedido para encher a agenda, peça um diagnóstico: a varredura é gratuita e você recebe a lista de prioridades mesmo que não feche com a gente.