Plano de manutenção preventiva é a lista do que será feito em cada máquina, com que periodicidade, por quem e com qual recurso — definida antes de a máquina quebrar. Não é um documento de gaveta: é o que transforma parada imprevisível em parada agendada.
A diferença entre as duas não é o número de horas paradas. É quem escolhe a hora. Parada planejada entra no vale de produção; parada não planejada entra no dia da entrega.
Abaixo: os quatro tipos de manutenção, como escolher por onde começar, a periodicidade de cada item, os indicadores que mostram se funcionou e quanto isso vale em dinheiro.
O que é um plano de manutenção preventiva?
É o conjunto de intervenções programadas por tempo ou por uso, feitas com o equipamento ainda funcionando, para reduzir a chance de falha. A troca de óleo a cada 500 horas é manutenção preventiva; trocar porque vazou, não.
Um plano de manutenção preventiva completo responde cinco perguntas para cada equipamento: o quê será feito, quando, por quem, como e com o quê. Faltando qualquer uma, a tarefa não acontece ou acontece errado.
A parte que mais se esquece é a última. Plano que prevê troca de rolamento sem garantir rolamento em estoque não é plano: é intenção. A lista de peças críticas nasce junto com o plano, não depois.
Qual a diferença entre corretiva, preventiva, preditiva e detectiva?
A terminologia usada no Brasil vem da ABNT NBR 5462, a norma de confiabilidade e mantenabilidade. O que separa os quatro tipos não é a ferramenta nem o custo: é o gatilho que dispara a intervenção.
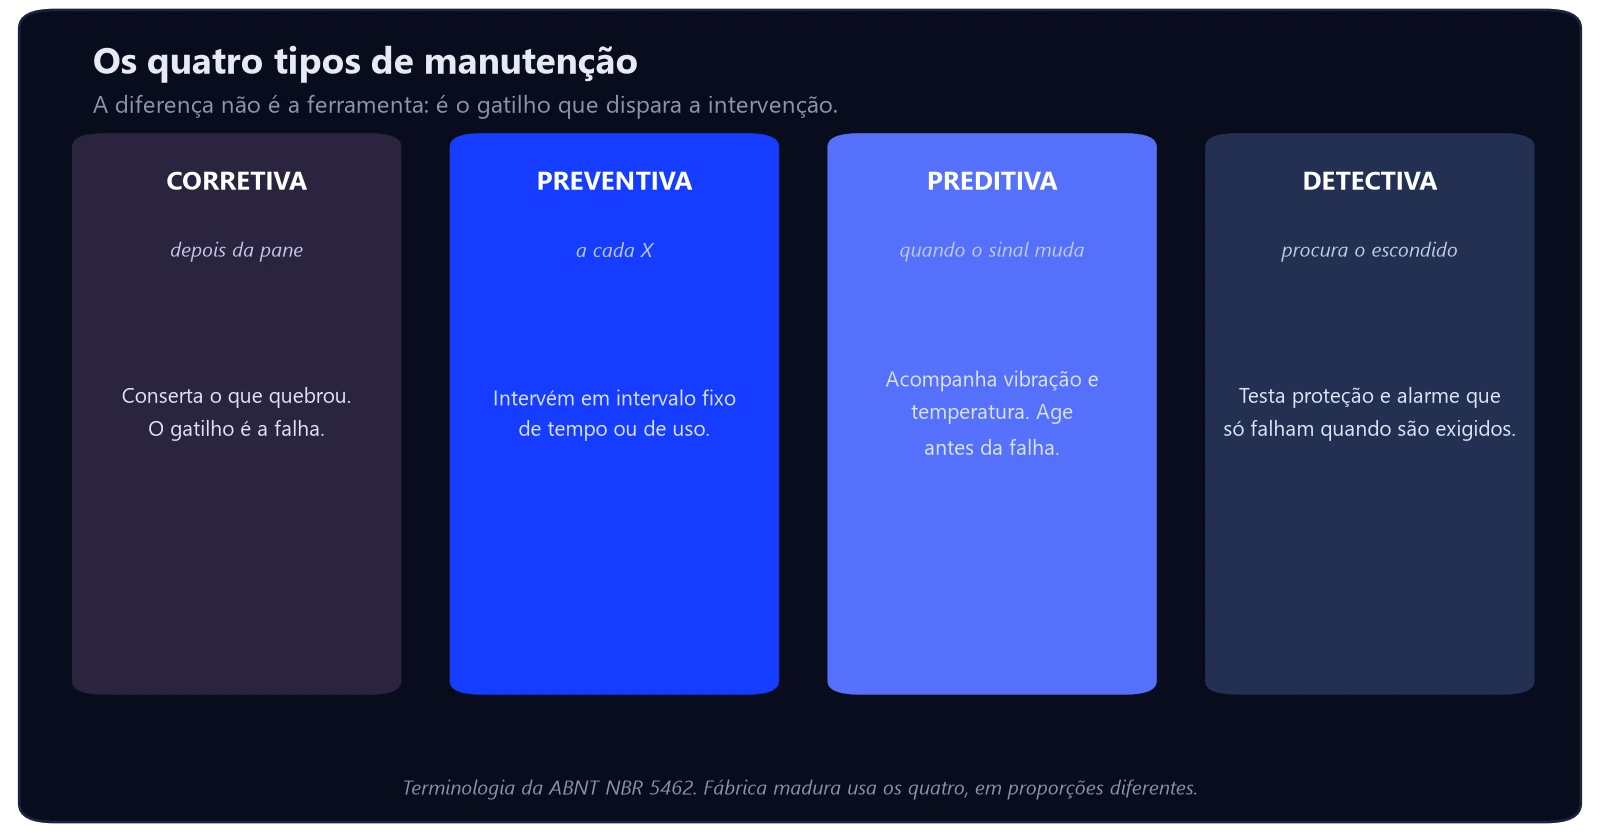
A corretiva age depois da pane. A preventiva age em intervalo fixo, mesmo sem sinal de problema. A preditiva acompanha uma variável — vibração, temperatura, análise de óleo — e age quando ela muda.
A detectiva é a mais ignorada e a mais perigosa de ignorar. Ela testa proteção, sensor e alarme, que são itens que falham em silêncio: você só descobre que não funcionam no dia em que precisa deles.
A norma é paga e está no catálogo da ABNT, onde se busca pelo número. Para montar o plano, porém, não é preciso comprá-la: a classificação acima resolve a decisão do dia a dia.
Por onde começar: quais máquinas entram primeiro?
Tentar levar manutenção preventiva ao parque inteiro de uma vez é o jeito mais confiável de não implantar nada. Começa-se pela criticidade, e criticidade tem três perguntas objetivas.
- Se parar, a fábrica para? Equipamento gargalo e equipamento sem redundância vêm primeiro, sempre.
- Quanto custa a hora parada? Use a margem de contribuição por hora, não o custo do conserto. O conserto é o menor dos prejuízos.
- Com que frequência já falhou? O histórico, mesmo informal, aponta os reincidentes.
Na prática, uma classificação ABC resolve: A são os que param a fábrica, B os que atrasam, C os que incomodam. Monte o plano completo para os A, um plano simples para os B, e deixe os C na corretiva mesmo — é decisão econômica, não desleixo.
Qual é o seu gargalo costuma ser uma surpresa quando medido. O método está em planejamento e controle da produção, e o custo da hora dele sai do cálculo de margem de contribuição.
Com que periodicidade cada item deve ser feito?
A manutenção preventiva tem dois relógios, e usar o errado é fonte de desperdício. O calendário serve para o que se degrada com o tempo; o contador de uso, para o que se degrada com trabalho.
| Base | Quando usar | Exemplo |
|---|---|---|
| Calendário | degradação por tempo, independente de uso | inspeção de painel elétrico, teste de proteção |
| Horas de operação | desgaste proporcional ao funcionamento | troca de óleo, revisão de fuso |
| Ciclos ou peças | desgaste proporcional à produção | troca de matriz, afiação de ferramenta |
| Condição medida | quando há variável acompanhável | vibração de mancal, temperatura de motor |
De onde sai o intervalo inicial? Do manual do fabricante, que é o ponto de partida honesto. Depois ele se ajusta com o seu histórico: se o item nunca apresenta desgaste na inspeção, espaça; se chega gasto, aproxima.
Preventiva em excesso também custa. Parar máquina boa para trocar peça boa consome hora de gargalo e peça de estoque sem retorno — é o erro oposto, e ele existe.
O que precisa estar em cada ordem de serviço?
O plano vira realidade na ordem de serviço, não na planilha. Uma OS que o técnico consegue executar sem perguntar nada a ninguém tem seis campos:
- Equipamento e ponto exato. “Bomba 3, mancal lado acoplamento”, não “bomba”.
- Tarefa descrita como procedimento. O que medir, qual o valor aceitável, o que fazer se estiver fora.
- Condição de execução. Máquina parada ou em operação, bloqueio necessário, EPI.
- Tempo previsto e responsável. Sem isso não dá para programar a parada junto com a produção.
- Peças e ferramentas. Com código, para a OS já disparar a separação no almoxarifado.
- Campo de retorno. O que foi encontrado, o que foi feito, quanto tempo levou. É esse campo que alimenta o histórico.
O último é o que quase todo mundo deixa em branco, e é o único que faz o plano melhorar. Sem retorno registrado, o intervalo nunca se ajusta e o plano fica congelado no chute inicial.
Como medir se o plano de manutenção preventiva está funcionando?
Três indicadores bastam, e os dois primeiros alimentam o terceiro. Nenhum exige software: exigem registro de quando a máquina parou e de quando voltou.
- MTBF, tempo médio entre falhas. Tempo total operando dividido pelo número de falhas. Mede se o plano está evitando a quebra.
- MTTR, tempo médio de reparo. Tempo total de reparo dividido pelo número de reparos. Mede a sua capacidade de resposta — peça em estoque, procedimento, pessoa treinada.
- Disponibilidade, que é MTBF dividido pela soma de MTBF e MTTR. É a fração do tempo em que a máquina esteve apta a produzir.
MTBF subindo e MTTR caindo é plano funcionando. MTBF subindo com MTTR subindo junto costuma significar que as falhas ficaram mais raras e mais graves — sinal de que o intervalo está longo demais em algum item.
A disponibilidade é um dos três fatores do OEE, ao lado de performance e qualidade. Quem já mede o OEE tem metade do caminho andado: a parada não planejada é justamente a maior perda de disponibilidade na maioria das fábricas.
Quanto o plano vale em dinheiro?
Sem número, manutenção preventiva perde a discussão de orçamento para qualquer coisa que gere receita visível. Com número, ela ganha. Vale fazer a conta uma vez, no seu gargalo.
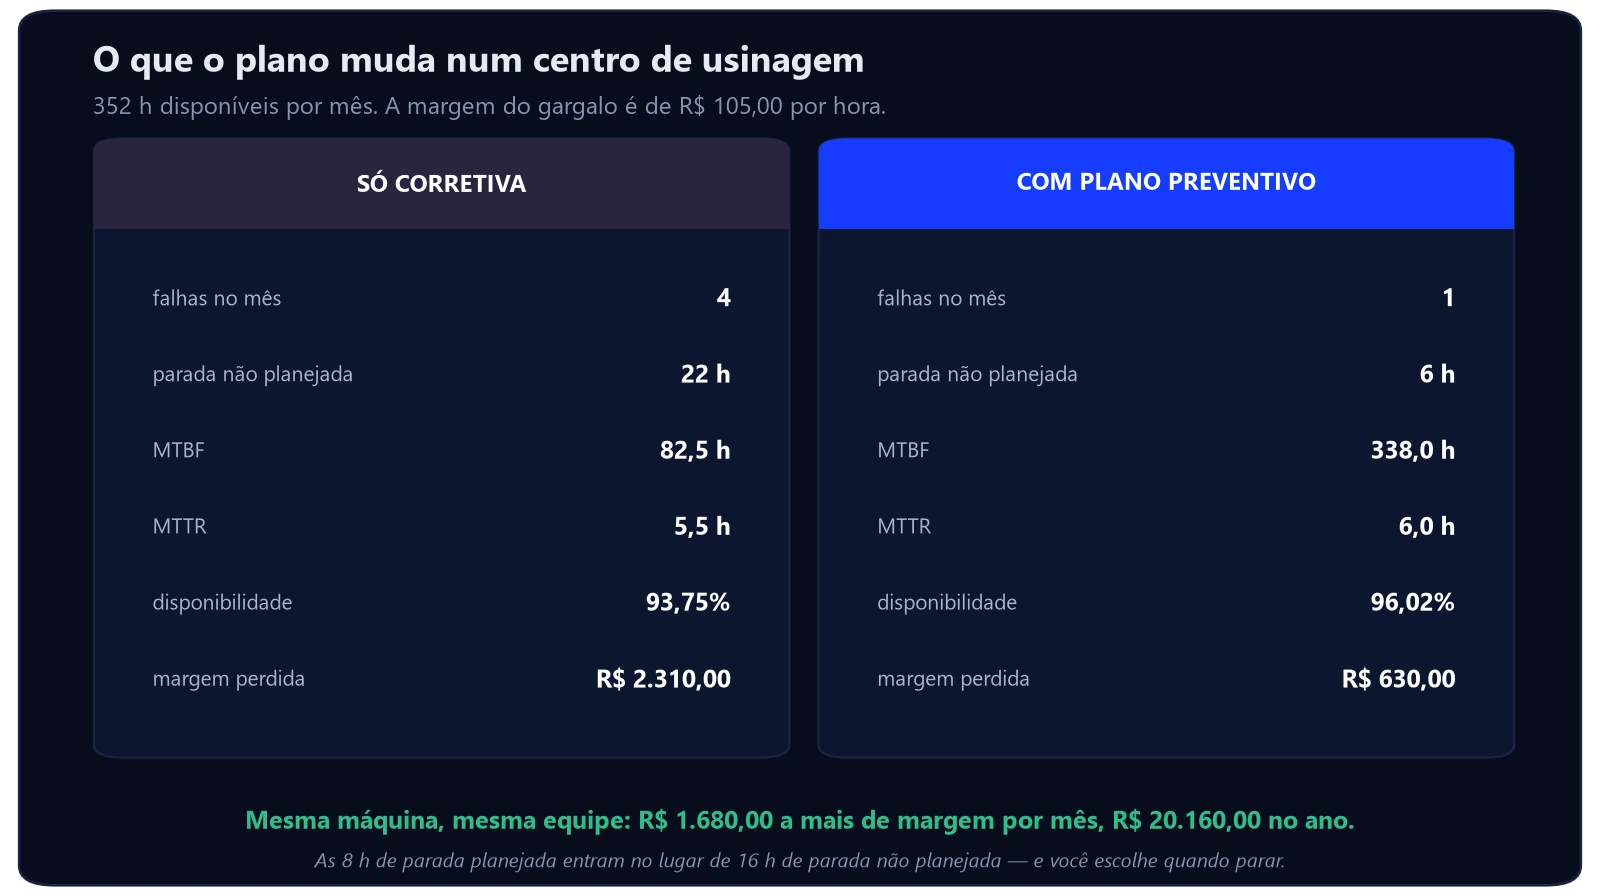
Um centro de usinagem com 352 horas disponíveis no mês, operando só na corretiva, teve 4 falhas e 22 horas de parada não planejada. Isso dá MTBF de 82,5 horas, MTTR de 5,5 horas e disponibilidade de 93,75%.
Com plano, a mesma máquina cai para 1 falha e 6 horas não planejadas, somando 8 horas de parada programada. A disponibilidade sobe para 96,02% — e, mais importante, a parada passou a caber na agenda.
Agora o dinheiro. Se a margem de contribuição do gargalo é de R$ 105,00 por hora, as 22 horas perdidas custavam R$ 2.310,00 por mês. Com o plano, caem para R$ 630,00. São R$ 1.680,00 por mês, ou R$ 20.160,00 por ano, com a mesma máquina e a mesma equipe.
Esse é o número que vai para a reunião de orçamento, e ele também muda a conta de comprar máquina nova: às vezes a capacidade que falta já está no parque, parada. Antes de financiar, vale olhar as condições do Finame com esse dado na mão, e medir o retorno como em ROI no B2B.
Por que o plano falha na prática?
Projeto de manutenção preventiva raramente morre por falta de técnica ou por falta de verba. Morre por quatro motivos, e todos são de gestão:
- A preventiva é a primeira a ser cancelada. Produção atrasada come a janela de parada. Se não houver hora reservada no plano mestre, a preventiva nunca acontece.
- Falta peça na hora. A OS chega, a peça não. O plano precisa disparar a compra com lead time de antecedência.
- Ninguém registra o retorno. Sem histórico, o intervalo não se ajusta e o plano vira ritual.
- Começou grande demais. Parque inteiro, tudo classe A, centenas de tarefas. Ninguém dá conta no segundo mês.
O primeiro é o mais estrutural. Enquanto a parada preventiva não estiver reservada na programação como se fosse um pedido de cliente, ela vai ser sacrificada toda vez — e aí o plano existe só no papel.
Perguntas frequentes sobre plano de manutenção preventiva
Qual a diferença entre manutenção preventiva e preditiva?
A preventiva age em intervalo fixo de tempo ou de uso, independentemente da condição do equipamento. A preditiva acompanha uma variável, como vibração ou temperatura, e só intervém quando ela indica degradação. A preventiva é mais simples de implantar; a preditiva evita trocar peça boa.
Como calcular a periodicidade da manutenção preventiva?
Comece pelo intervalo indicado no manual do fabricante e ajuste com o seu histórico. Se o item chega sempre em boas condições na inspeção, espace o intervalo; se chega desgastado, aproxime. Use horas de operação ou ciclos para o que desgasta com uso, e calendário para o que degrada com o tempo.
O que é MTBF e MTTR?
MTBF é o tempo médio entre falhas: tempo total operando dividido pelo número de falhas. MTTR é o tempo médio de reparo: tempo total de reparo dividido pelo número de reparos. A disponibilidade sai da relação entre os dois, MTBF dividido por MTBF mais MTTR.
Preciso de software para montar o plano?
Não para começar. Planilha com equipamento, tarefa, periodicidade, responsável e data da última execução resolve as primeiras dezenas de equipamentos. O software passa a valer quando o volume de ordens e o histórico crescem a ponto de a planilha travar.
Quanto custa não ter plano de manutenção preventiva?
Meça pela margem de contribuição da hora parada, não pelo custo do conserto. No exemplo deste artigo, 22 horas de parada não planejada num gargalo que deixa R$ 105,00 por hora custam R$ 2.310,00 por mês — e o conserto em si é a menor parte disso.
Conclusão: como montar o seu plano em quatro semanas
Recapitulando: plano de manutenção preventiva define o quê, quando, quem, como e com o quê; começa pelos equipamentos críticos; usa calendário ou contador de uso conforme o tipo de desgaste; vira ordem de serviço com campo de retorno; e se mede por MTBF, MTTR e disponibilidade.
Um cronograma realista para quem está começando do zero:
- Semana 1 — classifique. Liste os equipamentos e separe em A, B e C pelas três perguntas de criticidade.
- Semana 2 — monte o plano dos A. Manual do fabricante na mão, uma linha por tarefa, com periodicidade e peça necessária.
- Semana 3 — reserve a janela. Negocie com a produção a hora fixa de parada programada e coloque no plano mestre.
- Semana 4 — comece a registrar. Data, tempo e o que foi encontrado. Em três meses você tem histórico para ajustar os intervalos.
O erro de quem já tentou e desistiu costuma ser ter começado pela semana 2 e pulado a 3. Plano sem janela reservada é cancelado no primeiro pedido urgente, e a urgência nunca falta.
A Gowe trabalha o outro lado dessa equação com indústrias de Joinville e região: garantir que a capacidade que você recupera tenha demanda para ocupar. Unimos assessoria de marketing industrial e assessoria comercial, com a mesma lógica de funil de vendas B2B e de venda de máquinas.
Se a sua fábrica recuperou horas e não sabe o que fazer com elas, peça um diagnóstico: a varredura é gratuita e você recebe a lista de prioridades mesmo que não feche com a gente.