PCP é a sigla de Planejamento e Controle da Produção: a função que decide o que produzir, quanto, quando e em qual recurso — e depois confere se aconteceu. Não é um software. É uma sequência de decisões que começa no plano do ano e termina na ordem que entra na máquina hoje de manhã.
O sintoma clássico de uma fábrica sem PCP é contraditório e todo mundo reconhece: a produção está lotada e os pedidos estão atrasados ao mesmo tempo. Tem trabalho sobrando e entrega faltando.
Abaixo, os três horizontes do PCP, o que é plano mestre e MRP sem jargão, a conta de capacidade que quase toda fábrica erra e os cadastros que derrubam o planejamento antes de ele começar.
O que é PCP e o que ele decide
O PCP responde a quatro perguntas, nessa ordem: o que produzir, quanto, quando e com qual recurso. Depois responde a uma quinta, que é a parte de controle: aconteceu como foi planejado?
Numa fábrica pequena essas decisões existem de qualquer jeito. A diferença é quem decide e com base em quê. Sem PCP, quem decide é o cliente que gritou mais alto na quinta-feira.
Vale separar duas coisas que costumam ser confundidas. O ERP é onde os dados moram. O PCP é o conjunto de decisões e rotinas que usa esses dados. Comprar sistema sem ter a rotina só acelera a produção de planos errados.
A literatura de engenharia de produção descreve o PCP como a área que planeja, programa e controla a execução, coordenando os recursos disponíveis. É a definição usada em trabalhos acadêmicos sobre o tema, e ela cabe tanto numa usinagem de oito pessoas quanto numa planta de trezentas.
Os três horizontes do PCP
O erro mais comum de quem está montando o PCP é tentar resolver tudo num nível só, normalmente o mais curto. Programar o dia seguinte sem ter plano de semana e sem ter plano de ano é o que produz o apagar de incêndio permanente.
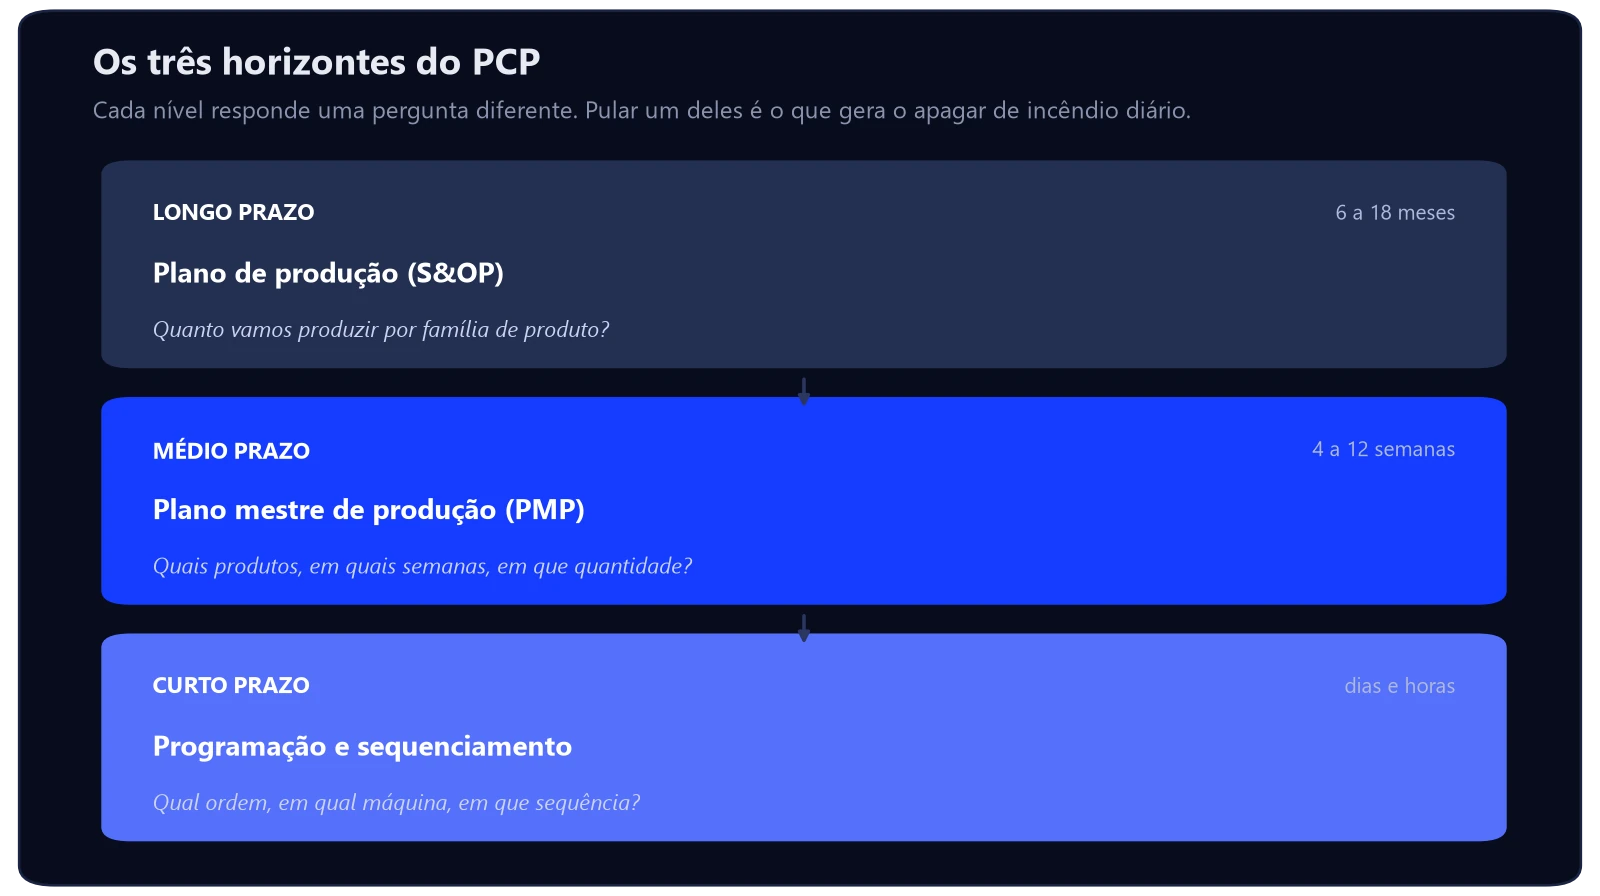
O longo prazo trabalha por família de produto e por mês. É onde se decide turno, contratação e investimento em máquina. Quando existe, costuma se chamar S&OP, a reunião mensal entre comercial, produção e financeiro.
O médio prazo é o plano mestre de produção, por produto e por semana. O curto prazo é a programação: qual ordem entra em qual máquina, em que sequência, hoje.
Fábrica que só tem o terceiro nível consegue ser eficiente no dia e ineficiente no mês. Cada dia é bem resolvido isoladamente, e ninguém percebe que a sequência de dias bem resolvidos não entrega o pedido de quinta.
Plano mestre de produção: onde a promessa vira compromisso
O plano mestre de produção, ou PMP, é a lista do que a fábrica se compromete a produzir em cada semana, por produto. É o documento mais importante do PCP e o que menos existe em empresa pequena.
Importa menos o formato e mais a função: o PMP é o único lugar onde comercial e produção precisam concordar com um número. Enquanto ele não existe, as duas áreas trabalham com planos diferentes e só descobrem na data da entrega.
Um PMP honesto cabe numa planilha e tem quatro colunas: produto, semana, quantidade comprometida e quantidade já firme em pedido. A quinta coluna, que quase ninguém preenche, é a que dá o poder de negociação: quanto de capacidade ainda está livre naquela semana.
MRP: como o plano vira ordem de compra e ordem de produção
O MRP é o cálculo que transforma o plano mestre em listas acionáveis. Ele pega o que você se comprometeu a produzir, abre a estrutura de cada produto e devolve o que comprar e o que fabricar, com datas.
São quatro entradas, e a qualidade da saída não passa da qualidade da pior delas:
- Plano mestre. O que e quando produzir.
- Lista de materiais. A estrutura do produto: o que entra em cada peça e em que quantidade.
- Saldo de estoque. O que já existe, incluindo o que está reservado para outra ordem.
- Lead time. Quanto tempo leva para comprar cada item e para fabricar cada etapa.
Quando o MRP também calcula se existe máquina e gente para executar o que ele mandou produzir, o nome vira MRP II. Essa diferença não é detalhe acadêmico: é justamente a parte de capacidade, que é onde a maior parte dos planos quebra.
O risco do MRP é a falsa precisão. Ele devolve datas e quantidades com aparência de exatidão mesmo quando as entradas são chute. Lista de materiais desatualizada produz ordem de compra errada com a mesma confiança de uma correta.
Capacidade: por que programar pelo papel garante atraso
Esta é a conta que mais custa dinheiro e a mais fácil de corrigir. Um centro de usinagem em dois turnos de oito horas, em vinte e dois dias úteis, tem 352 horas de capacidade no papel.
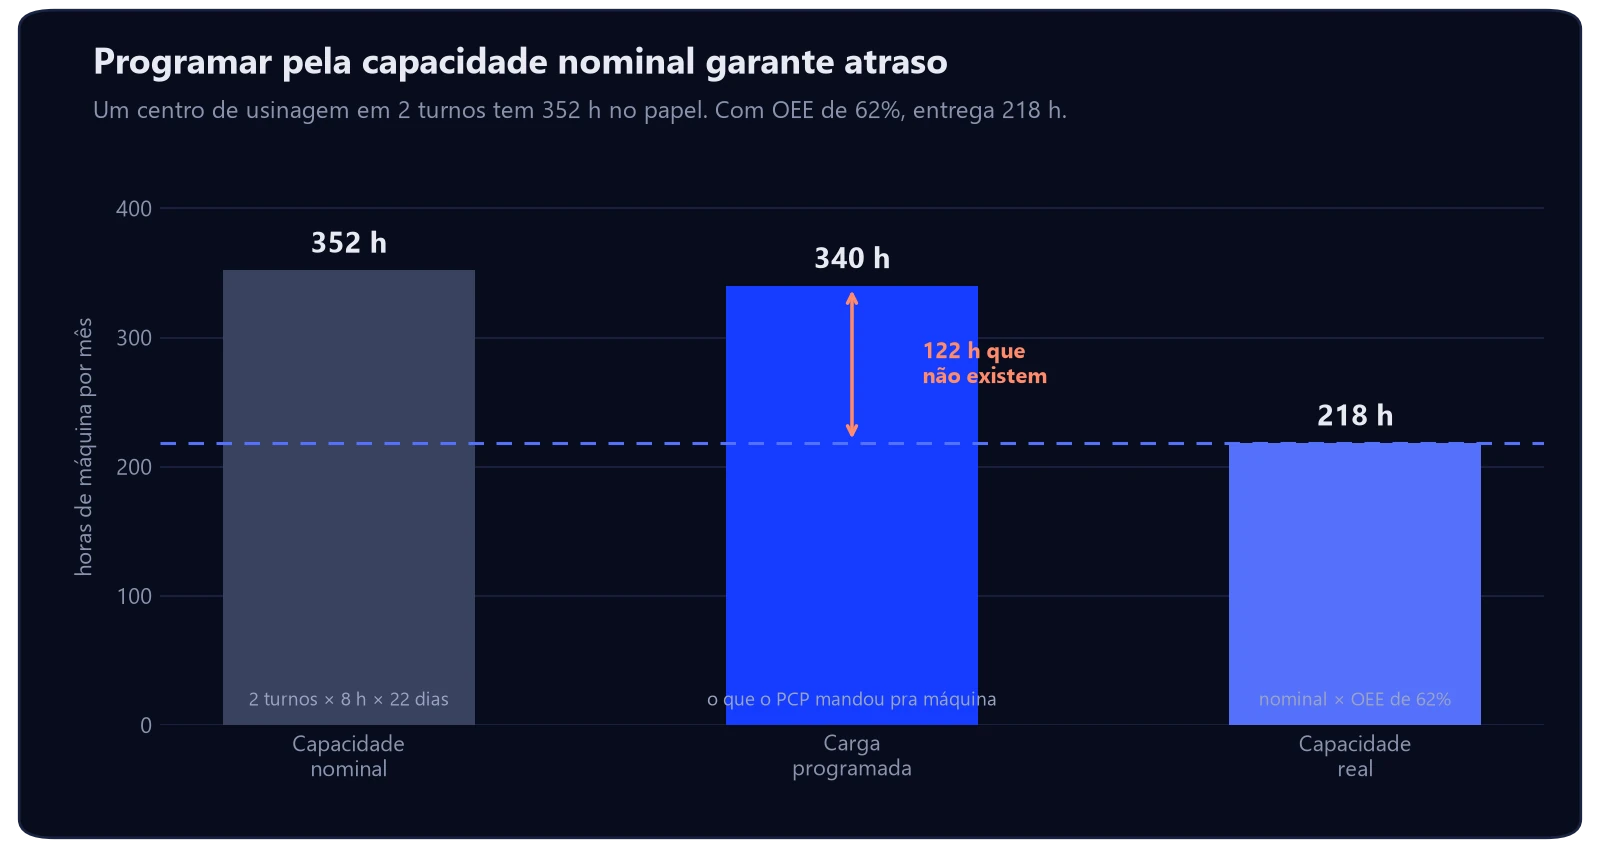
Só que a máquina não produz 352 horas. Ela tem setup, parada, manutenção, falta de material e retrabalho. Com um OEE de 62%, que é um número comum em usinagem, a capacidade real fica em 218 horas por mês.
Se o PCP programar 340 horas porque “cabe nas 352”, criou um déficit de 122 horas que não existem. O plano já nasce impossível, e o atraso não é falha de execução: é aritmética.
Programar pela capacidade real exige saber qual é o seu OEE, e isso se mede em uma semana de apontamento. O passo a passo está em o que é OEE e como calcular, e é o pré-requisito honesto para qualquer PCP que prometa prazo.
Produção empurrada ou puxada: MRP e kanban não brigam
A discussão entre empurrar e puxar costuma virar religião, e não precisa. São dois mecanismos com domínios diferentes, e fábrica madura usa os dois ao mesmo tempo, em itens diferentes.
| Empurrada (MRP) | Puxada (kanban) | |
|---|---|---|
| Dispara por | previsão e plano mestre | consumo real do posto seguinte |
| Vai bem com | item sob encomenda, lead time longo, baixo giro | item padronizado, demanda estável, alto giro |
| Risco | estoque do que não vendeu | ruptura se a demanda saltar |
| Exige | cadastro confiável | disciplina de reposição no chão |
Na prática, a matéria-prima de uso constante e os componentes padronizados funcionam melhor puxados. O item especial, com lead time de oito semanas, precisa ser empurrado pelo plano, senão você descobre a falta quando o pedido já está firme.
Os cinco cadastros que derrubam o PCP antes de ele começar
Projeto de PCP que fracassa quase nunca fracassa na metodologia. Fracassa no cadastro, e sempre nos mesmos cinco pontos:
- Lista de materiais desatualizada. A engenharia mudou o componente e ninguém avisou o cadastro. O MRP compra o item errado.
- Tempo padrão que ninguém revisou. O roteiro diz 40 minutos, a operação leva 65. Toda programação baseada nele é ficção.
- Lead time de fornecedor chutado. Cadastrado 15 dias porque “é mais ou menos isso”. Na média real são 28, e a falta é sistemática.
- Estoque divergente do físico. O sistema diz que tem, a prateleira diz que não. O plano inteiro é recalculado na base da urgência.
- Sem apontamento de produção. Ninguém registra quando a ordem começou e terminou. O PCP programa no escuro e não aprende com o erro.
A boa notícia é que nenhum desses exige sistema novo. Exige um responsável, uma rotina de atualização e a decisão de tratar cadastro como ativo, não como burocracia.
O prazo que o comercial promete sem consultar a fábrica
Existe uma causa de caos produtivo que nenhum ajuste de PCP resolve, porque ela acontece antes: o vendedor promete um prazo para fechar o pedido, sem olhar a carga da semana. A fábrica recebe um compromisso que já nasce impossível.
O PCP vira então um departamento de remanejamento. Toda urgência nova empurra três ordens que estavam no prazo, e o resultado é que a fábrica atrasa tudo um pouco em vez de atrasar uma coisa só.
A correção é uma regra simples, e é mais de gestão comercial do que de produção:
- Prazo sai do PMP, não do vendedor. O comercial consulta a capacidade livre da semana antes de prometer data.
- Urgência tem preço. Se entrar na frente, o cliente paga pelo remanejamento. Urgência de graça vira padrão.
- Pedido fora do padrão passa por análise. Item especial não entra com prazo de item de linha.
Isso muda o que o comercial precisa saber vender. Quando o prazo vira parte da proposta e não um favor, a conversa muda de preço para confiabilidade — e esse é um terreno em que indústria organizada ganha de concorrente barato. O desenho dessa rotina está em funil de vendas B2B.
Vale a mesma lógica antes de investir em capacidade: máquina nova aumenta o custo fixo e só se paga com demanda nova. Quem está avaliando financiamento encontra as condições em como funciona o Finame, e a conta de retorno em como calcular o ROI no B2B.
Perguntas frequentes sobre PCP
O que significa a sigla PCP?
PCP significa Planejamento e Controle da Produção. É a função responsável por decidir o que produzir, em que quantidade, em que momento e com quais recursos, além de acompanhar se a execução seguiu o planejado.
Preciso de um sistema para ter PCP?
Não para começar. O plano mestre e o controle de capacidade funcionam em planilha, e é assim que a maioria das fábricas pequenas deveria começar. O sistema resolve escala e integração depois que a rotina existe — antes disso, ele só automatiza um processo ruim.
Qual a diferença entre PCP e MRP?
O PCP é a função inteira, que inclui planejar, programar e controlar. O MRP é uma ferramenta dentro dela: o cálculo que converte o plano mestre em necessidades de compra e de produção, usando a lista de materiais, o estoque e os lead times.
Quantas horas de máquina posso programar por mês?
A capacidade real, não a nominal. Multiplique as horas disponíveis pelo seu OEE. Um centro com 352 horas nominais e OEE de 62% entrega cerca de 218 horas. Programar acima disso gera atraso por aritmética, não por ineficiência da equipe.
Por onde começar a implantar o PCP numa fábrica pequena?
Pelo levantamento da capacidade real do gargalo e por um plano mestre semanal em planilha. Esses dois já eliminam a maior parte das urgências. Lista de materiais, lead times e apontamento vêm na sequência, item a item.
Conclusão: por onde começar o PCP na sua fábrica
Recapitulando: o PCP decide o que, quanto, quando e com qual recurso, e trabalha em três horizontes que se alimentam. O plano mestre é o acordo entre comercial e produção, o MRP vale o que vale o cadastro, e capacidade se programa pelo OEE, não pelo relógio.
Três passos que cabem nas próximas duas semanas e não dependem de comprar nada:
- Meça o OEE do gargalo por uma semana. Esse número é o teto real da sua fábrica, e quase sempre é menor do que a diretoria imagina.
- Monte o plano mestre das próximas oito semanas em planilha. Produto, semana, quantidade comprometida e capacidade livre.
- Combine a regra de prazo com o comercial. Data só sai depois de consultar a capacidade livre da semana.
O que costuma aparecer nesse exercício é desconfortável e útil: a fábrica não está sem capacidade, está sem sequência. Boa parte do atraso nasce de decisões tomadas fora da produção.
A Gowe trabalha na frente comercial dessa equação, com indústrias de Joinville e região, unindo assessoria de marketing industrial e assessoria comercial — porque prazo cumprido só vira vantagem quando o mercado sabe que você cumpre. Se a sua fábrica vive de urgência, peça um diagnóstico: a varredura é gratuita e você recebe a lista de prioridades mesmo que não feche com a gente.