OEE (Overall Equipment Effectiveness) é o indicador que mostra quanto da capacidade produtiva planejada da sua fábrica realmente virou produto bom. Ele nasce da multiplicação de três fatores — Disponibilidade, Performance e Qualidade — e resume num único número o que normalmente está espalhado por três planilhas que ninguém cruza.
É um número que incomoda na primeira medição. A média da manufatura discreta gira em torno de 60%, e é comum encontrar linha rodando a 40%. Numa fábrica com OEE de 60%, quatro de cada dez horas planejadas de produção não viram produto vendável. A máquina está lá, o operador está lá, a energia está sendo paga — e o resultado não aparece.
Abaixo está o que cada fator mede, como fazer a conta com um exemplo de turno real e, principalmente, o que fazer com o resultado depois.
O que o OEE mede de verdade
O OEE mede a distância entre o que a fábrica poderia produzir e o que ela de fato entregou, dentro do tempo que você mesmo planejou para produzir. Ele não compara a sua fábrica com a do vizinho. Compara a sua fábrica com a versão perfeita dela mesma.
O conceito vem do TPM (Total Productive Maintenance), formalizado por Seiichi Nakajima no Japan Institute of Plant Maintenance nos anos 1970. A lógica era simples: perda de produção não é só máquina quebrada. Máquina lenta é perda. Peça refugada é perda. E as três precisam entrar na mesma conta, senão você conserta uma e piora a outra.
Disponibilidade: a máquina estava rodando?
Mede quanto do tempo planejado de produção a máquina efetivamente operou. Entram aqui as paradas não planejadas: quebra, falta de material, falta de operador, espera de ferramenta e o setup.
Disponibilidade = Tempo operando ÷ Tempo planejado de produção
Performance: ela estava na velocidade certa?
Mede se a máquina produziu no ritmo nominal enquanto esteve ligada. É o fator que pega as perdas invisíveis: pequenas paradas de 30 segundos, velocidade reduzida “para não forçar”, alimentação manual mais lenta do que o projeto previa.
Performance = (Peças produzidas × Tempo de ciclo ideal) ÷ Tempo operando
Qualidade: o que saiu prestava?
Mede quanto do que foi produzido saiu bom já na primeira passada. Retrabalho conta como perda: a peça consumiu tempo de máquina duas vezes.
Qualidade = Peças boas ÷ Peças produzidas
A fórmula do OEE
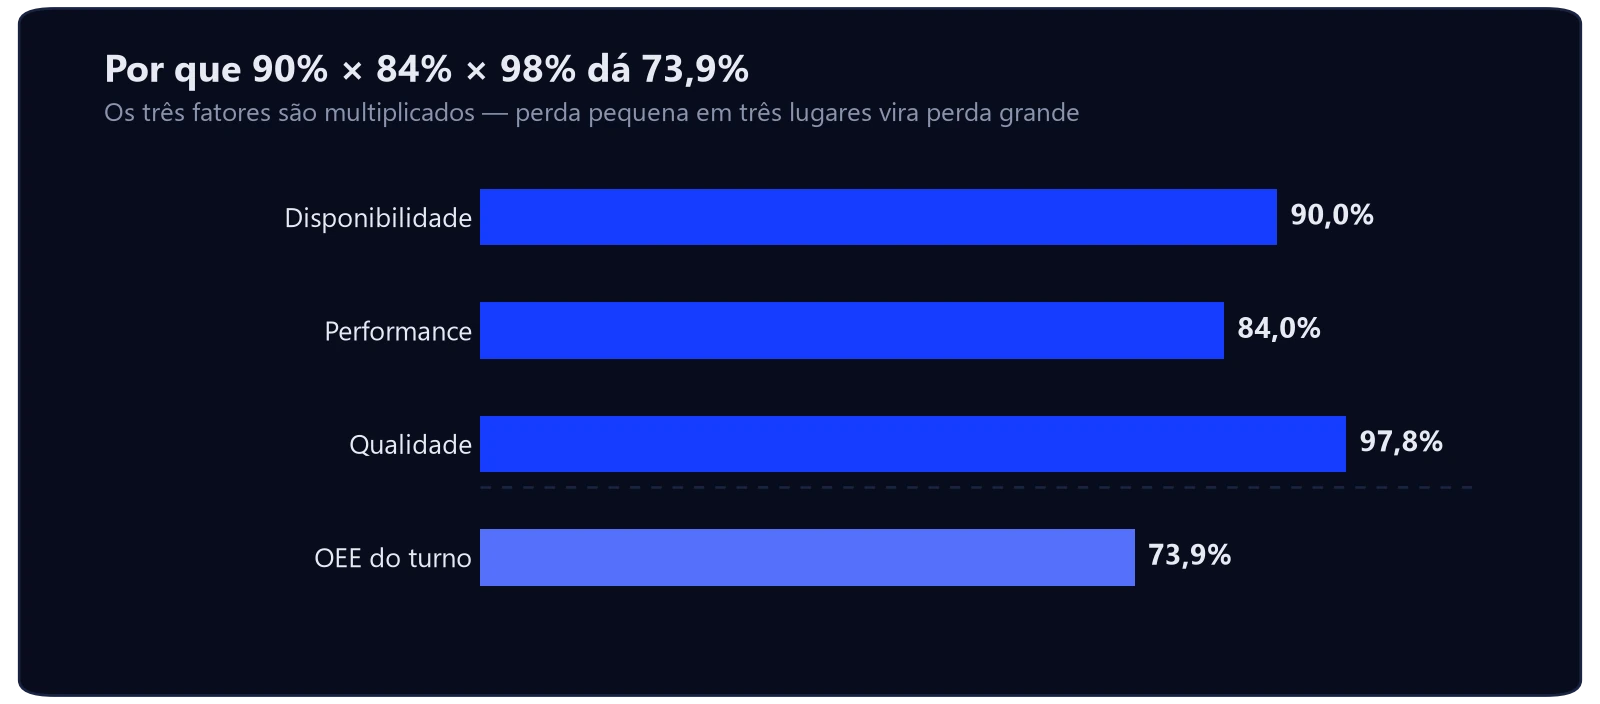
OEE = Disponibilidade × Performance × Qualidade. Por serem multiplicados, os três fatores se penalizam. Uma máquina com 90% em cada um dos três não tem 90% de OEE — tem 72,9%.
Esse é o ponto que mais gera discussão em reunião de produção. O gestor olha três indicadores bons e não entende por que o resultado final é ruim. É matemática: perda pequena em três lugares vira perda grande em um só.
O detalhe que define se o seu OEE é confiável está numa linha: o que você chama de tempo planejado de produção. Se a fábrica tira almoço, manutenção preventiva e reunião de turno dessa base, o número sobe. Se não tira, o número cai. Nenhuma das duas está errada. Errado é mudar o critério no meio do caminho e comparar mês com mês como se fosse a mesma medida.
Como calcular o OEE: exemplo de um turno
Turno de 8 horas em um centro de usinagem:
- Turno: 480 minutos
- Paradas planejadas (almoço e reunião de início): 30 minutos
- Tempo planejado de produção: 450 minutos
- Paradas não planejadas: quebra de 20 min + setup de 25 min = 45 minutos
- Tempo operando: 405 minutos
- Tempo de ciclo ideal: 0,5 minuto por peça
- Peças produzidas: 680
- Peças boas: 665 (15 refugadas)
Fator por fator:
- Disponibilidade: 405 ÷ 450 = 90,0%
- Performance: (680 × 0,5) ÷ 405 = 340 ÷ 405 = 84,0%
- Qualidade: 665 ÷ 680 = 97,8%
OEE = 0,900 × 0,840 × 0,978 = 73,9%. Esse é o resultado do turno.
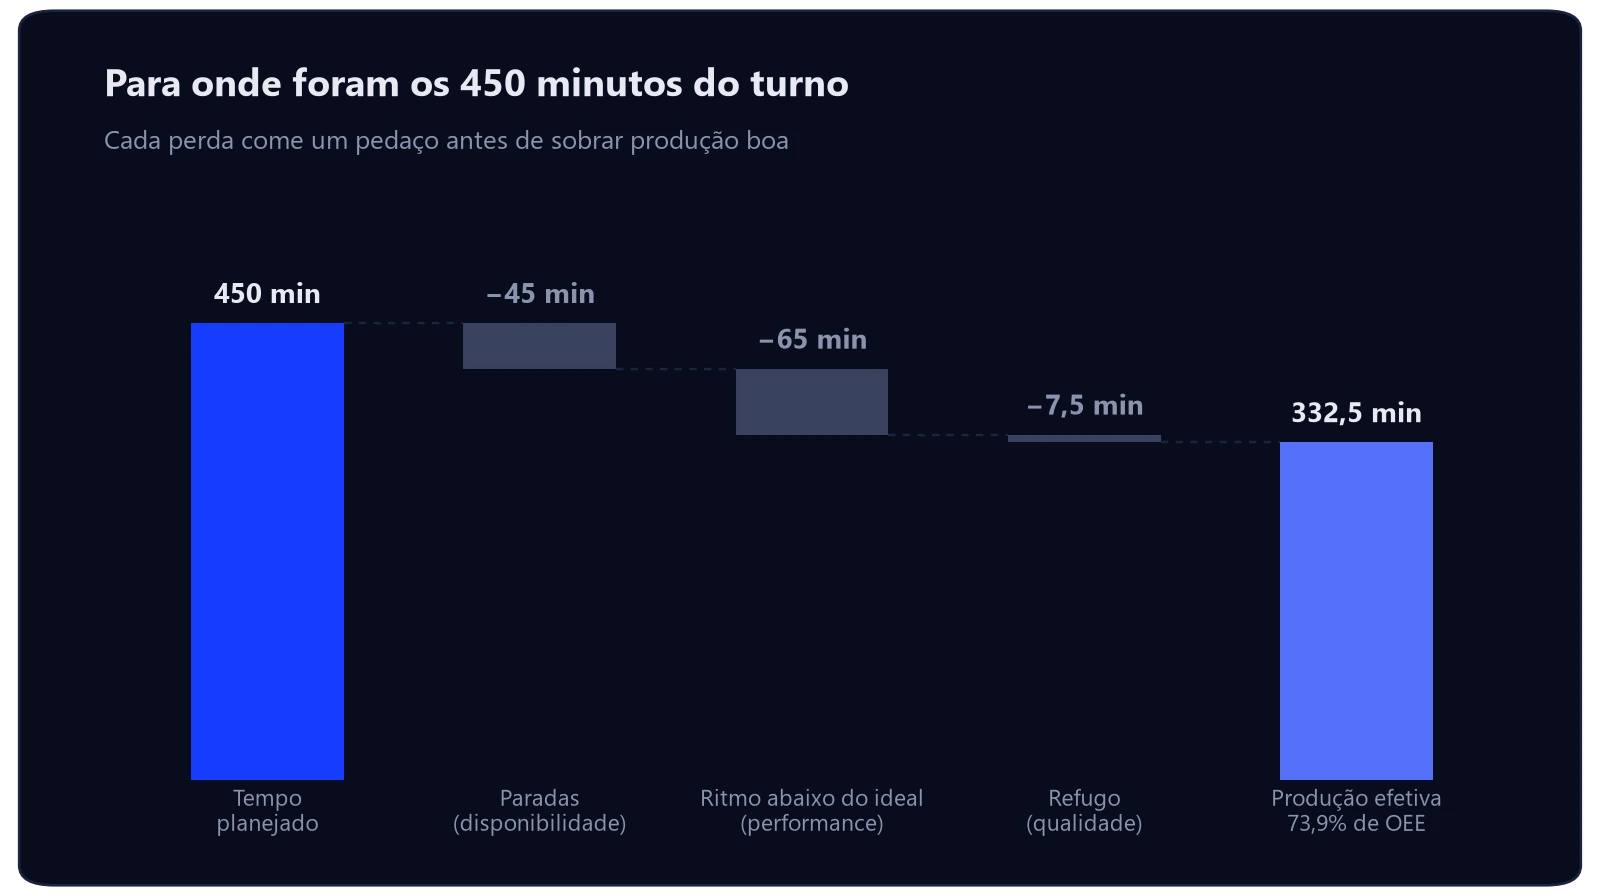
Existe um atalho para conferir a conta. Multiplique as peças boas pelo tempo de ciclo ideal e divida pelo tempo planejado de produção: (665 × 0,5) ÷ 450 = 332,5 ÷ 450 = 73,9%. O mesmo número, por outro caminho. Se as duas contas não baterem, há erro em algum dado de entrada — quase sempre no tempo de ciclo ideal.
A leitura desse turno: 73,9% sobre 450 minutos planejados significa 117 minutos de capacidade que evaporaram. Quase duas horas. E o maior buraco não é a quebra: é a performance em 84%, que sozinha comeu 65 minutos em perdas que ninguém anotou no relatório de parada.
O que é um OEE bom?
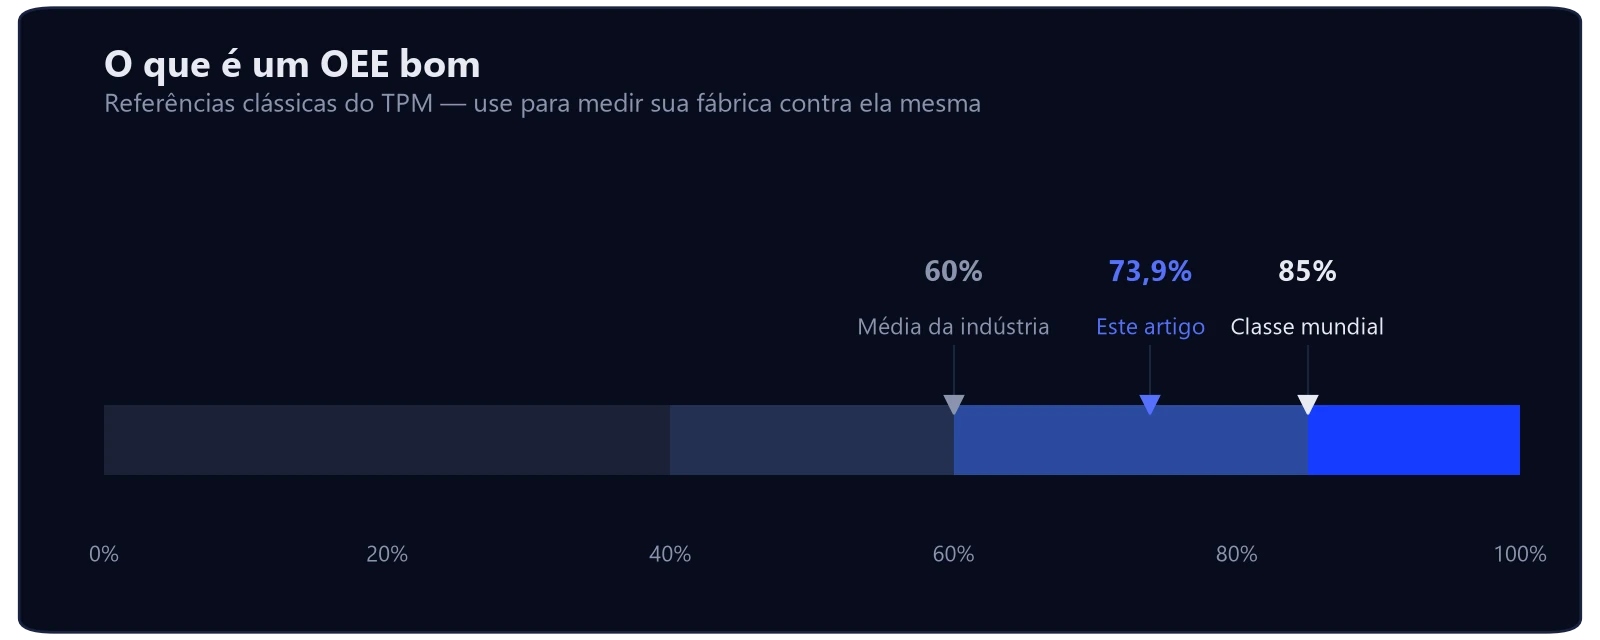
A referência clássica é 85%: 90% de disponibilidade, 95% de performance e 99% de qualidade. Esse patamar foi definido por Nakajima como classe mundial e continua sendo o alvo da maioria dos programas de TPM.
- 85% ou mais — classe mundial. Pouca fábrica chega, e menos ainda sustenta.
- Em torno de 60% — média da manufatura discreta. Funciona, mas tem muito dinheiro parado.
- 40% ou menos — comum em quem está medindo pela primeira vez. Não é vergonha: é onde quase todo mundo começa.
Uma ressalva importante: comparar o OEE da sua fábrica com o de outra empresa quase nunca ajuda. Processo contínuo e processo com setup a cada lote não jogam o mesmo jogo. O OEE serve para medir a sua fábrica contra ela mesma, mês a mês, com o mesmo critério. É aí que ele vira ferramenta de gestão em vez de troféu.
OEE ou TEEP: o número que revela a capacidade que você nem está usando
O OEE mede o aproveitamento dentro do tempo que você planejou produzir. O TEEP mede o mesmo aproveitamento contra o tempo total do calendário, as 24 horas de todos os dias. A diferença entre os dois é exatamente onde mora a capacidade ociosa.
Uma fábrica pode ter OEE excelente e ainda assim usar uma fração pequena do que a planta consegue entregar, simplesmente porque roda um turno só. O OEE não enxerga isso, porque o tempo em que a fábrica está fechada nunca entrou na conta de tempo planejado.
A fórmula acrescenta um fator, a utilização:
Utilização = Tempo planejado de produção ÷ Tempo de calendário
TEEP = OEE × Utilização
Voltando ao turno do exemplo: 450 minutos planejados dentro de um dia de 1.440 minutos dão 31,25% de utilização. Com OEE de 73,9%, o TEEP fica em 23,1%.
Confere pelo atalho, como antes: (665 peças boas × 0,5 minuto) ÷ 1.440 = 332,5 ÷ 1.440 = 23,1%. O mesmo número por outro caminho.
A leitura muda a conversa: a fábrica que parecia 74% eficiente está usando 23% da capacidade real instalada. Os outros 77% não são desperdício de processo. São turno que não existe.
Se essa diferença incomodou, a pergunta seguinte não é de produção. É comercial: existe demanda para encher o segundo turno? Máquina parada por falta de pedido não aparece no OEE, e é por isso que um indicador aparentemente saudável pode estar escondendo o problema real.
As seis grandes perdas que derrubam o OEE
O modelo do TPM organiza as perdas em seis categorias, duas para cada fator. Serve para transformar um número ruim em lista de ação.
- Quebras e falhas (disponibilidade) — parada por falha de equipamento. É a perda mais visível e por isso a que mais recebe atenção, nem sempre a que mais custa.
- Setup e ajustes (disponibilidade) — troca de ferramenta, regulagem, primeira peça. Em fábrica de lote pequeno costuma ser a maior perda isolada.
- Pequenas paradas (performance) — o desarme de 40 segundos que acontece 30 vezes por turno e nunca é registrado porque “não vale a pena anotar”.
- Velocidade reduzida (performance) — máquina rodando abaixo do nominal por desgaste, receita conservadora ou material fora de especificação.
- Refugo de processo (qualidade) — peça fora de especificação durante a produção normal.
- Perdas de partida (qualidade) — as peças descartadas até o processo estabilizar depois de cada partida ou troca.
As duas perdas de performance são as que mais escapam. Elas não param a linha, não geram ordem de manutenção e não aparecem em relatório nenhum. Só aparecem quando alguém calcula o OEE.
OEE em processo contínuo, discreto e por batelada
A fórmula é a mesma nos três casos. O que muda é onde está a perda dominante e o que conta como tempo de ciclo ideal. Aplicar o modelo do processo errado é o que faz o indicador perder o sentido.
Processo discreto, peça a peça
Usinagem, injeção, estamparia, montagem. O tempo de ciclo ideal é o tempo por peça, e a maior perda costuma ser setup, principalmente em lote pequeno. É o cenário do exemplo deste artigo.
Processo contínuo
Extrusão, laminação, tratamento químico. Aqui não existe “peça”: o ciclo ideal é expresso em unidade por hora — metros, quilos, litros. A disponibilidade tende a ser alta e a perda dominante migra para velocidade reduzida e para as perdas de partida, que em processo contínuo podem levar horas até o produto entrar em especificação.
Processo por batelada
Alimentos, bebidas, químico, farmacêutico. O ciclo ideal é o tempo de um lote completo, não de uma unidade. A troca de receita e a limpeza entre bateladas entram como setup e costumam ser a maior perda isolada. Atenção a um erro comum aqui: se a limpeza é exigência sanitária, ela é tempo planejado. Lançar como parada não planejada afunda a disponibilidade e o número deixa de significar alguma coisa.
Os erros mais comuns no cálculo do OEE
- Chutar o tempo de ciclo ideal. Se ele vier da média histórica em vez da capacidade nominal do equipamento, a performance dá quase 100% e o indicador não serve para nada. Ciclo ideal é o melhor que a máquina consegue, não o que ela costuma fazer.
- Empurrar parada não planejada para dentro da planejada. Quebra que vira “manutenção programada” na hora do apontamento melhora o número e piora a fábrica.
- Não contar retrabalho como perda. Peça que voltou consumiu tempo de máquina duas vezes. Se entra como boa, o OEE mente.
- Medir tudo em vez de medir o gargalo. OEE de máquina que não é restrição do processo não muda o resultado da fábrica. Comece pelo gargalo.
- Medir e não agir. O erro mais caro. OEE em painel na parede, sem rotina semanal de análise, vira decoração.
O que o OEE revela sobre o seu problema comercial
O OEE responde uma pergunta que separa dois problemas completamente diferentes: falta de demanda ou falta de capacidade. E a resposta muda onde a empresa deveria estar investindo.
Se a fábrica opera com OEE alto e ainda assim recusa pedido ou estoura prazo, o gargalo é produção. Investir em geração de demanda nesse cenário só aumenta a fila e queima a reputação de entrega.
Duas fábricas com o mesmo OEE e problemas opostos
O exemplo abaixo mostra por que o OEE sozinho não decide onde investir.
| Fábrica A | Fábrica B | |
|---|---|---|
| OEE | 74% | 74% |
| Turnos por dia | 3 | 1 |
| Utilização do calendário | 94% | 31% |
| TEEP | 69% | 23% |
| Pedidos recusados no mês | 12 | 0 |
| Onde está o gargalo | Produção | Comercial |
As duas têm o mesmo OEE e precisam de coisas opostas. A Fábrica A já espremeu o calendário e ainda recusa pedido: ganhar cinco pontos de OEE vale dinheiro imediato, e investir em geração de demanda ali só aumenta a fila e queima prazo de entrega. A Fábrica B tem dois turnos inteiros parados por falta de trabalho: subir o OEE dela não gera receita nenhuma, gera capacidade ociosa mais eficiente.
Se o OEE está baixo porque falta ordem de produção — máquina parada esperando trabalho, setup demorado porque o lote é pequeno demais, turno reduzido — o gargalo é comercial. Aí a conta muda de figura: subir o OEE de 60% para 70% numa fábrica ociosa não gera receita nenhuma. Gera capacidade extra que continua sem comprador.
É a mesma lógica do Método CLARO que aplicamos nas indústrias que atendemos aqui no Perini Business Park: antes de acelerar qualquer coisa, é preciso ter clareza sobre onde o negócio realmente trava. Joinville concentra mais de 11 mil empresas industriais, e boa parte convive com capacidade instalada ociosa e equipe comercial sem processo — dois problemas que se resolvem em lugares diferentes.
Por isso vale medir o OEE antes de decidir o próximo investimento. Ele não diz como vender mais, mas diz se vender mais é o seu problema. Quando o diagnóstico aponta para o lado comercial, o caminho passa por estruturar a geração de demanda com marketing industrial e por organizar o processo de vendas B2B — não por comprar mais uma máquina.
Conclusão: o OEE responde uma pergunta, não todas
OEE é Disponibilidade × Performance × Qualidade, medido por turno e na máquina gargalo. No exemplo deste artigo, três indicadores aparentemente bons — 90%, 84% e 97,8% — entregaram 73,9%, e a maior perda estava na performance, justamente o fator que não gera ordem de manutenção nem aparece em relatório de parada.
Três coisas para levar deste artigo:
- Comece pelo gargalo e meça por turno. Média mensal esconde a variação, e é na variação que está a ação corretiva.
- Confira sempre pelas duas fórmulas. Se o OEE e o atalho não baterem, o erro está num dado de entrada, quase sempre no tempo de ciclo ideal.
- Olhe o TEEP junto. É ele que diz se a sua capacidade ociosa é problema de produção ou de demanda.
E é aqui que o indicador sai do chão de fábrica. Se o OEE está saudável e a máquina continua parada, o gargalo mudou de endereço: virou comercial. Nesse ponto o caminho passa por estruturar a geração de demanda com marketing industrial e por organizar o processo de vendas B2B, não por comprar mais uma máquina.
Perguntas frequentes sobre OEE
Qual a diferença entre OEE e produtividade?
Produtividade mede saída por recurso empregado, como peças por hora. O OEE mede quanto da capacidade planejada foi aproveitada, considerando disponibilidade, ritmo e qualidade ao mesmo tempo. Dá para aumentar a produtividade de um turno e piorar o OEE, se o ganho veio de rodar mais tempo em vez de rodar melhor.
Preciso de software ou MES para calcular OEE?
Não para começar. Um turno, a máquina gargalo e uma folha de apontamento resolvem a primeira medição. Software passa a fazer diferença quando você quer dado em tempo real e histórico confiável de várias linhas — aí a coleta manual não sustenta.
O setup entra como perda de disponibilidade?
Sim, no cálculo clássico do TPM. Setup é tempo em que a máquina não produz, mesmo sendo necessário. Algumas empresas optam por tratá-lo como parada planejada. É uma escolha válida, desde que fique documentada e não mude de mês para mês.
Com que frequência devo calcular o OEE?
Por turno, na máquina gargalo. Média mensal esconde o que interessa: o padrão de perda muda entre turnos, entre produtos e entre operadores, e é nessa variação que está a ação corretiva.
Um OEE de 100% é possível?
Na teoria sim, na prática não se sustenta. Significaria zero parada, velocidade nominal o tempo todo e zero refugo, turno após turno. Fábrica que reporta valor perto disso normalmente tem problema no critério de medição, não desempenho excepcional.
Se o seu OEE mostrou capacidade sobrando e o gargalo está do lado comercial, o diagnóstico gratuito da Gowe identifica onde a geração de demanda e o processo de vendas estão travando. Fale com a Gowe.
Fontes
- NAKAJIMA, Seiichi. Introduction to TPM: Total Productive Maintenance. Cambridge: Productivity Press, 1988. Obra que formalizou o OEE e o patamar de 85% como classe mundial.
- Japan Institute of Plant Maintenance (JIPM) — instituição que mantém a metodologia TPM e o prêmio TPM Award.
- As faixas de referência de 60% para manufatura discreta e 40% para primeira medição são valores de benchmarking amplamente reportados na literatura de TPM, não um número oficial de uma entidade única.